
Anpassad svetstråd av aluminiumlegering: Nyckelspecifikationer för OEM-applikationer
En OEM-svetsingenjör som köper tillsatsmetall för ett rälstillverkningsprogram kan inte validera anpassad aluminiumlegeringssvetstråd genom försök och fel. Varje spole som går in i produktion måste uppfylla en dokumenterad legeringssammansättning, ha en definierad diametertolerans, matas utan avbrott genom robotutrustning och skickas med spårbarhet på partinivå. Specifikationerna som skrivs in i inköpsordern avgör om den första svetsen klarar kvalificeringen eller om det första skiftet slutar med omarbetning.
Anpassad svetstråd av aluminiumlegering är en tillsatsmetall som produceras enligt en köparen specificerad AWS-klassificering, kemisk sammansättning, diameter, förpackningskonfiguration och kvalitetsstandard för en definierad svetsprocess och strukturell tillämpning. OEM-inköpsteam utvärderar tråd som en processinsats med mätbara konsekvenser för cykeltid, omarbetningshastighet och slutproduktcertifiering, inte som en vara.
Anpassad svetstråd av aluminiumlegering är en tillsatsmetall med en specificerad legeringsklassificering, kontrollerad kemi, verifierade mekaniska egenskaper och definierade förpackningar, tillverkad för att uppfylla en OEM:s kvalifikations- och produktionskrav.
Legeringsbeslutet: Matcha trådkemi med basmetall och duty
Den första specifikationen ett OEM-lås är legeringsklassificeringen, eftersom den fixerar det kemiska sammansättningsintervallet och det mekaniska höljet för svetsavlagringen.
Att välja fel legeringskemi är den vanligaste orsaken till svetssprickor, hållfasthetsbrister och korrosionsfel vid aluminiumtillverkning. Tillsatssystemet måste anpassas till baslegeringen, servicemiljön och eftersvetskrav som anodisering eller värmebehandling. Valet av legeringar interagerar också med svetsprocessen: pulsad MIG, sprayöverföring och TIG pålägger var och en olika strömtäthet och kylningsförhållanden på samma tillsatsmedelskemi.
| Klassificering | Primära element | Typiska baslegeringar | Som-svetsad styrka | Huvudbegränsning |
| ER4043 | Al-Si 5 % | 6061, 6063, 3003 | Måttlig | Lägre styrka i 5xxx leder |
| ER4943 | Al-Si 5 % Mg | 6061 strukturell | Högre än 4043 | Högre enhetskostnad |
| ER5356 | Al-Mg 5 % | 5052, 5083, 6061 | Hög | Inte för förhöjda temperaturer |
| ER5183 | Al-Mg 4,5 % Mn | 5083, 5086 | Hög | Kräver högre matningskraft |
| ER5087 | Al-Mg 4,5% Zr | Hög-strength structures | Högest in 5xxx | Zirkonium premium |
För OEM-tillverkare som svetsar 6061-T6 extruderingar är ER4043 fortfarande standard på grund av dess stelningssprickbeständighet och släta strängprofil. Om den svetsade enheten måste bära last utan värmebehandling efter svets, är ER4943 eller en legering i 5xxx-serien den säkrare specifikationen.
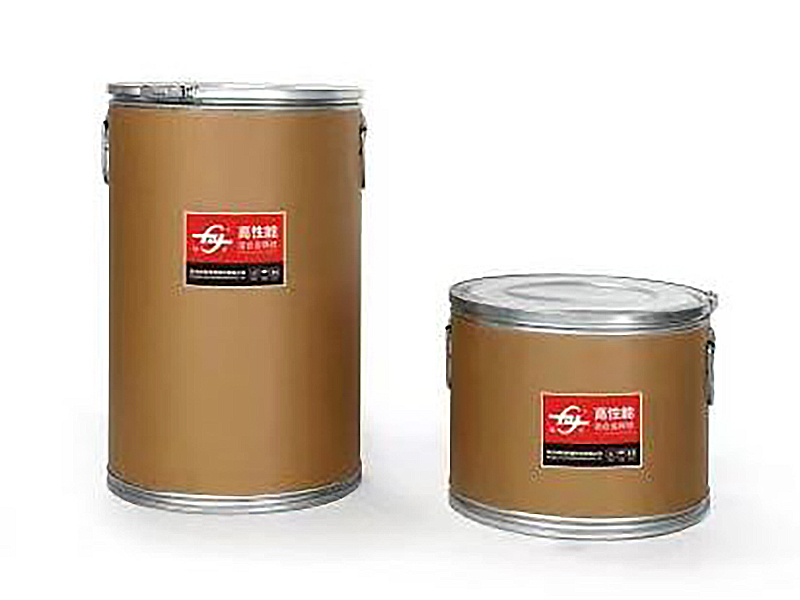 ER4043 Silikonaluminiumsvetstråd för 6061 profiler Detta 5 % kiselfyllmedel erbjuder bra flytbarhet och sprickmotstånd, vilket matchar standardvalet för svetsning av 6061-T6 utan värmebehandling efter svetsning. Dess breda kompatibilitet med vanliga legeringar gör den till en praktisk baslinje för OEM-enheter. Visa produkt →
Diameter Tolerance, Cast and Helix: The Hidden Variables
Diametertolerans, gjutning och spiral är de fysiska specifikationer som skiljer produktionskvalitetstråd från material av laboratoriekvalitet.
En OEM-linje som kör robot MIG med 12 meter per minut trådmatning kan inte absorbera en fluktuation på 0,05 mm i diameter. Ändringen ändrar strömtäthet, bågstabilitet och penetrationsprofil. AWS A5.10 ställer in diametertoleransen på plus eller minus 0,01 mm för tråddiametrar upp till 1,6 mm; anpassade leverantörer som håller detta band levererar konsekvent bågbeteende över skift.
- Diameter: 0,8 mm, 1,0 mm, 1,2 mm och 1,6 mm är standardstorlekarna för OEM-linjer; tolerans per AWS A5.10 är /- 0,01 mm.
- Gjuten: den naturliga slingdiametern efter att tråden släppts, kontrollerad mellan 100 mm och 450 mm beroende på legering och diameter.
- Helix: den vertikala höjningen av den gjutna öglan, maximalt 25 mm; överdriven helix orsakar oregelbunden bågposition och burnback.
Fältrapporter från utrustningstillverkare och tillsatsmetallleverantörer tillskriver ungefär 60 procent av MIG-matningsstörningarna på aluminiumlinjer till gjut- och spiralvariationer, inte till trådkemi.
Innan de godkänner en anpassad trådkälla bör OEM-tillverkare begära en gjutnings- och helixmätning från samma produktionsspole som kommer att mata linjeförsöket. En visuell kontroll vid kontaktspetsen är ingen specifikation.
Ytkvalitet och matbarhet: där omarbetningskostnader uppstår
Ytans kondition avgör om tråden når ljusbågen rent och om avsättningen förblir fri från porositet.
Aluminiumtråd bär en naturlig oxidfilm som är hårdare än basmetallen och har en högre smältpunkt. Om det blir kvar smörjmedel, fukt eller oxidrester på ytan, absorberar svetsbadet väte och porositet bildas. Anpassad tråd från en kontrollerad tillverkningslinje dras med specifik smörjmedelskemi, rengörs och spolas under kontrollerade förhållanden för att hålla ytan repeterbar.
Kontrollerad yttråd
Konsekvent matning, stabil ljusbåge, minimalt stänk och porositet under 2 porer per 100 mm svets vid radiografisk testning.
Okontrollerad yttråd
Oregelbunden matning, båginstabilitet, porositetskluster, snabbare slitage av kontaktspetsar och oplanerade ledningsstopp.
OEM-svetsverkstäder som bytte från den billigaste importtråden till en anpassad specifikation med kontrollerad ytkvalitet rapporterar ombearbetningsreduktioner på 15 till 30 procent på MIG-linjer av aluminium, baserat på produktionsdata publicerade av kinesiska tillverkare av legeringstråd. För marin- och billinjer som kör ER5356 påverkar samma ytdisciplin direkt saltvattenkorrosionsprestanda och utmattningslivslängden för den svetsade enheten.
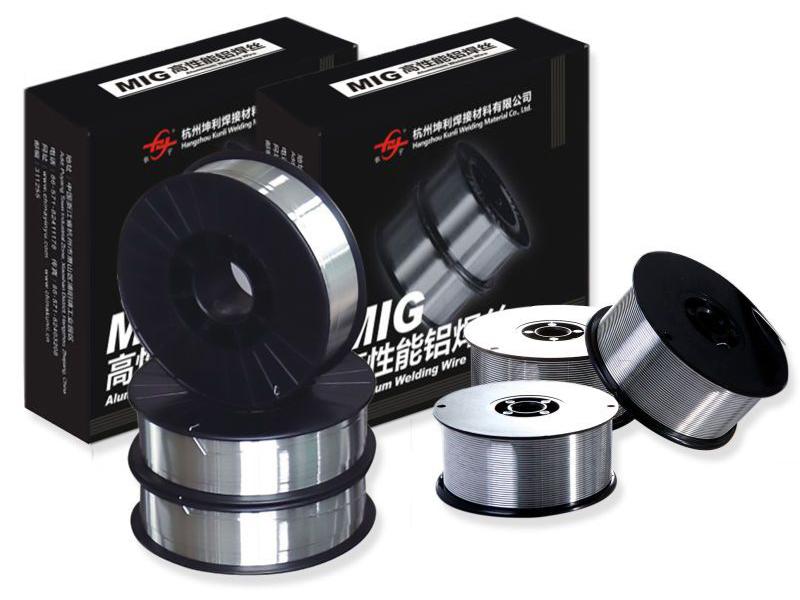
 ER5356 aluminiumsvetstråd för marin- och fordonslinjer Med 5 % magnesium ger denna tråd hög hållfasthet och korrosionsbeständighet, som passar 5xxx, 6xxx och 7xxx legeringar. Dess kontrollerade ytkvalitet hjälper till att minska omarbetning och stödjer saltvattenprestanda i krävande svetsade strukturer. Visa produkt →
Ytkvalitet syns inte på ett analyscertifikat. Det verifieras av matningskraftsavläsningar, bågstabilitetsloggar och porositetsräkningar på den första produktionsdelen.
Certifiering, spårbarhet och OEM-leverantörskvalificering
Certifieringar och partispårbarhet är bevisen som en OEM behöver för att verifiera att tråden på spolen matchar tråden i inköpsordern.
Varje produktionsparti av anpassad svetstråd av aluminiumlegering ska levereras med en testrapport från fabriken som visar kemisk sammansättning, mekaniska egenskaper och tillämplig AWS-klassificering. Anbudsförfrågan bör referera till den kompletta aluminiumsvetstrådsspecifikationen som definieras av programmet, inte bara legeringsnamnet på ritningen.
| Certifiering | Omfattning | Typisk OEM-utlösare |
| DB | tyskt järnvägsgodkännande | Tillverkning av kaross på järnvägsfordon |
| CE | EU-överensstämmelse | Utrustning exporteras till Europa |
| ABS | American Bureau of Shipping | Marina strukturer och offshore |
| DNV | Det Norske Veritas | Skeppsbyggnad och marin svetsning |
| CCS | Kinas klassificeringssällskap | Fartyg klassade i Kina |
Hangzhou Kunli Welding Materials Co., Ltd., en tillverkare med mer än 20 års erfarenhet av produktion av aluminiumlegeringar, innehar DB-, CE-, ABS-, DNV- och CCS-godkännanden och har klarat kvalifikationsrevisioner för CRRC och Maersks leveranskedjor. Detta register innebär att dess anpassade trådprogram har granskats mot riktiga OEM-kvalitetssystem, inte bara intern kvalitetskontrolldokumentation.
En OEM-kvalificerad trådleverantör levererar mer än en produkt: den levererar bevis. Partispårbarhet, bevarade prover och revisionsklara processposter är en del av den köpta artikeln.
Förpackning, spooling och volymåtaganden
Förpackning är en processspecifikation, inte en logistisk eftertanke, eftersom fel spole eller lindningsmönster stoppar en automatiserad linje.
En OEM-robotcell är konfigurerad kring en spolestorlek, en utbetalningsmekanism och ett trådmatningssystem. Om den anpassade tråden kommer på fel fläns eller med en gjutning som inte stämmer överens med plattångens uppsättning, stannar linjen. Förpackningsspecifikationen på den tekniska ritningen måste inkludera spoltyp, lindningsmönster, antal lager och skarvgränser per spole.
- D200 och D300 spolar: standard för manuell och robot MIG, 2 till 6 kg per spole.
- Fat- och fatförpackning: 50 till 150 kg för automatiserade linjer med stora volymer.
- Utbetalningspaket: upp till 250 kg kontinuerlig matning för varvs- och fältsvetsning.
Volymtillförlitlighet är den andra hälften av förpackningsekvationen. En leverantör med 2 500 plus ton årlig trådkapacitet i aluminiumlegering och 200 plus ton månatlig produktion kan hålla flermånaders ramavtal utan att tvinga OEM-tillverkare till spotmarknadsköp. Den bufferten minskar direkt utbudsrisken för program som kör kontinuerliga skift.
20
års erfarenhet av tillverkning av aluminiumlegeringar
2500 t
årlig produktionskapacitet för legerat tråd
30
länder som tar emot exportförsändelser
Importersättning: Det strategiska skiftet i inköp av anpassad legeringstråd
Ekonomin och ledtidsrisken med importerad aluminiumsvetstråd har flyttat OEM-program mot kvalificerade inhemska specialleverantörer.
Importerad premiumtråd har längre ledtider, högre logistikkostnader och en långsammare teknisk återkopplingsslinga. En tillverkare av anpassad legeringstråd kan justera specifikationen, köra ett produktionstest och stabilisera leveransen inom några veckor. Hangzhou Kunlis produkthistoria följer detta mönster: dess trådar ersatte importerade högpresterande aluminiumsvetsmaterial i inhemska program efter att ha passerat samma kvalificeringsportar som de utländska dominerande operatörerna. Företagets tillverkningsbas i Xiaoshan-distriktet sysselsätter en arbetsstyrka där mer än 90 procent av linjeoperatörerna har teknisk utbildningsbakgrund, och dess FoU-samarbete med Beijing General Research Institute for Nonferrous Metals och Central South University stödjer kontinuerlig legeringsförfining.
Typisk svetsad draghållfasthet genom anpassad svetstrådsklassificering av aluminiumlegering
För OEM-program som behöver en anpassad aluminiumlegeringssvetstråd med konsekventa mekaniska egenskaper över flera partier, förkortar arbetet med en certifierad inhemsk leverantör kvalificeringsslingan och håller ingenjörsägandet närmare linjen. Höghållfasta 5xxx-applikationer, inklusive rälsfordonskonstruktioner och marina sammansättningar, drar mest nytta av denna modell eftersom leverantörens kvalificerade processfönster blir OEM:s utgångspunkt.
 ER5183 Aluminiumsvetstråd för höghållfast marin och räls Detta 4,5 % magnesiumfyllmedel ger högre svetshållfasthet än ER5356, med utmärkt korrosionsbeständighet i havsvatten och kryogen seghet. Den passar 5083 och andra 5xxx/6xxx/7xxx legeringar i järnvägs-, marin- och tryckkärlapplikationer. Visa produkt →
Vanliga frågor
Vilka diametertoleranser bör OEM-tillverkare ange för anpassad aluminiumlegeringssvetstråd?
AWS A5.10 tillåter plus eller minus 0,01 mm för tråddiametrar upp till 1,6 mm. OEM-inköpsorder bör ange toleransen uttryckligen och begära en mätrapport för varje produktionsparti, eftersom diameterdrift ändrar strömtäthet och bågstabilitet på automatiserade linjer.
Hur påverkar gjutning och helix robot MIG-svetsning?
Cast och helix styr hur tråden beter sig mellan spolen och kontaktspetsen. Överdriven helix gör att tråden kretsar runt, vilket orsakar oregelbunden bågposition, burnback och för tidigt slitage av spetsen. För OEM-robotceller, håll gjutningen mellan 100 och 450 mm och spiralen under 25 mm.
Vilka certifieringar bör en OEM verifiera innan han kvalificerar en leverantör av aluminiumsvetstråd?
För marin-, järnvägs- och exportprogram, verifiera ABS-, DNV-, CCS- och DB-godkännanden plus CE-överensstämmelse där slutprodukten kommer in på EU-marknaden. Leverantören bör också tillhandahålla testrapporter på lotnivå med kemisk sammansättning och mekaniska egenskaper för varje transporterad trådparti.
Vilka minsta beställningskvantiteter kan en leverantör av anpassad legeringstråd stödja?
Anpassade leverantörer med 200 plus ton månadskapacitet kan stödja provrullar på 5 till 10 kg för linjekvalificering och produktionsvolymer på hundratals kilogram per legering och månad enligt ramavtal. Spolens och förpackningsspecifikationen är ofta en större begränsning än legeringskemi.
NEXT:Specifikationer för aluminiumsvetstråd: Viktiga parametrar att inkludera i dina anbudsförfrågningar
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd

