
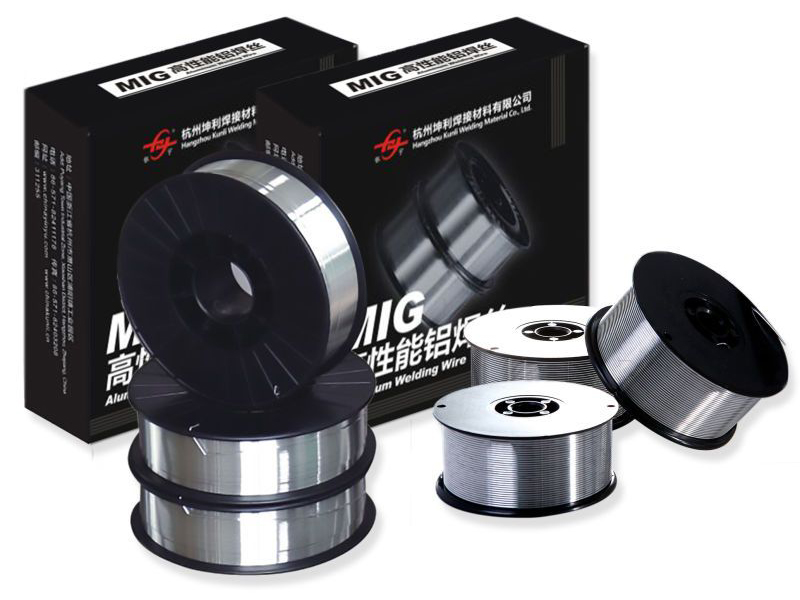

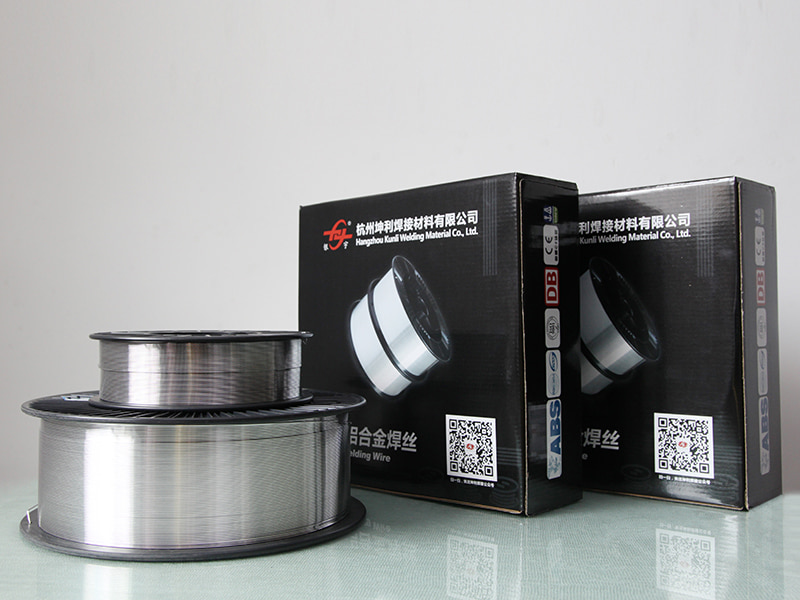
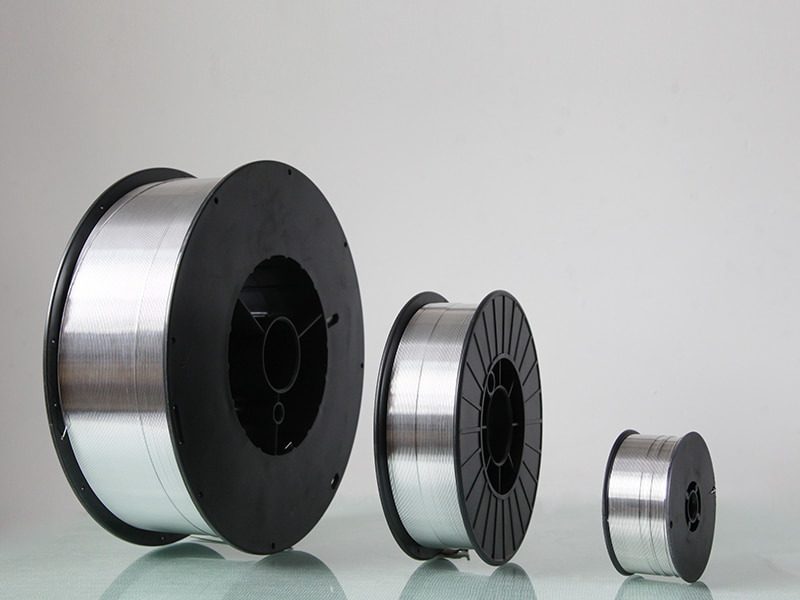

Svetstråd av aluminium
ER5087 Magnesium Aluminium Svetstråd
Aluminiumsvetstråd ER5087 är cirka 4,5 % magnesium Aluminiumtillsats till metall tillsatt micro Zr som fungerar som kornförfinare, har hög hållfasthet, utmärkt korrosionsbeständighet, bättre böjningsegenskaper och utmärkt motståndskraft mot hetsprickningskänslighet, rekommenderas för svetsning av de bearbetade aluminiumlegeringarna i 5000-serien och 7000-serien, såsom 7000-serien. 5083,6005 A, 6082,7005,7020, etc. Används huvudsakligen i fartyg, offshoreanläggningar, lagringstankar, järnvägstransporter, höghastighetståg, bilar och andra industrier.
E-mail: rich@chinayinyu.com
Kontakta oss
Produktbeskrivning
ER5087
Magnesium aluminium svetstråd
Zirkoniumkornraffinerad | Kryogen tjänst
Mg 4,5-5,2 %
Magnesiuminnehåll
Zr 0,08–0,20 %
Zirkoniumtillsats
-196°C
Servicetemperatur
ER5087 är en magnesium-zirkoniumlegerad tillsatsmetall formulerad för gasmetallbågsvetsning (GMAW) och gasvolframbågsvetsning (GTAW) av 5083 och 5086 aluminiumlegeringar. Zirkoniumtillsats inom 0,08-0,20 % främjar kornförfining i svetsavlagringen, vilket resulterar i en fin likaxlig mikrostruktur. Denna förfining minskar känsligheten för stelning av sprickbildning och förbättrar duktiliteten i svetsat tillstånd. Tråden genomgår precisionsrakning och kemisk rengöring för att avlägsna ytoxider, vilket säkerställer bågstabilitet och konsekvent metallöverföring. ER5087 bibehåller mekaniska egenskaper vid kryogena temperaturer ner till -196°C utan duktil-till-spröd övergång.
Prestandaegenskaper
01
Kornstrukturkontroll
Zirkonium fungerar som kärnbildande medel under stelning, producerar fin kornstorlek och minskar tendensen till hetsprickbildning i fasthållna fogar.
02
Låg temperatur seghet
Slaghållfastheten förblir över 35J vid -196°C, vilket stöder konstruktion av LNG-lagringstankar och kryogena rörsystem.
03
Marin korrosionsbeständighet
Magnesiuminnehåll ger passiv oxidstabilitet i havsvatten, vilket matchar 5xxx-seriens baslegeringsprestanda.
04
Feedability Assurance
Rakad ytfinish med kvarvarande smörjmedel under 0,003 g/kg möjliggör konsekvent trådmatning vid hastigheter upp till 12 m/min.
Specifikationsmatris
AWS-klassificering
AWS A5.10 ER5087
ISO-ekvivalent
ISO 18273 S Al 5087
Diameterintervall
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm
Förpackningskonfigurationer
D300 Spole (7 kg) · K355 Trumma (50 kg) · Pay-off Bin (200 kg)
Skyddsgas
100 % argon (99,996 % renhet) · Ar-He-blandningar för tjockare sektioner
Gränser för kemisk sammansättning
Magnesium (Mg) 4,5–5,2 %
Zirkonium (Zr) 0,08 - 0,20 %
Mangan (Mn) 0,20 - 0,50 %
Krom (Cr) 0,05 - 0,20 %
Titan (Ti) 0,06 - 0,20 %
Aluminium (Al) Återstoden
Totala föroreningar under 0,15 %
Industriapplikationer
Skeppsbyggnad & Offshore
Svetsning av skrovstrukturer, däcksplattor, offshoreplattformsmoduler och marina stigarsystem.
Kryogen utrustning
Lagringstankar för flytande naturgas (LNG), kryogena transportkärl, behållare för flytande kväve.
Järnvägstransporter
Höghastighetståg, strukturella komponenter för tunnelbanevagnar, tillverkning av godsvagnar i aluminium.
Tungt maskineri
Dumperkarosser, kranbommar, grävmaskinskomponenter och industriell materialhanteringsutrustning.
Svetsprocessparametrar
Parameter
Värdeområde (1,2 mm tråd)
Spänning
21 - 25 volt
Aktuell
130 - 190 ampere
Trådmatningshastighet
4,0 - 7,0 m/min
Argonflödeshastighet
18 - 24 l/min
Kontakta Tips Distance
12 - 18 mm
Driftsriktlinjer
Förvaringsvillkor
Förvara spolarna i originalförpackningen vid 10-35°C med relativ luftfuktighet under 55%. Öppnade spolar måste användas inom 96 timmar. För längre förvaring, placera i uppvärmt skåp vid 35-45°C för att förhindra fuktupptagning.
Ytförberedelse
Ta bort oxidskiktet från basmetallen med en borste av rostfritt stål avsedd för aluminium. Rengör med aceton för att eliminera kolväterester. Undvik kontaminering från kolstålpartiklar.
Matarkonfiguration
Använd drivrullar med U-spår med minimal spänningsinställning. Installera teflon- eller nylonfoder. Byt ut kontaktspetsen när hålslitaget överstiger 0,1 mm. Behåll rak brännarkabel för att minska matningsmotståndet.
Interpass temperatur
Håll interpasstemperaturen under 120°C. För plåttjocklek över 15 mm, applicera förvärmning vid 80-100°C. Använd bakstegssvetssekvens för långa sömsmontage.
Certifierad enligt AWS A5.10 och ISO 18273 standarder. Spårbar batchcertifiering tillgänglig på begäran. Verifiering av mekaniska egenskaper rekommenderas för kritiska applikationer.
ER5087 Magnesium Aluminium Svetstråd
Kommer från Kina,
Marknadsföring till världen.
Hangzhou Kunli svetsmaterial Co., Ltd. är beläget i industriområdet Puyang Town,
Xiaoshan-distriktet, Hangzhou, Zhejiang-provinsen. Det är en högteknologisk och högpresteroche
Kina ER5087 Magnesium Aluminium Svetstråd tillverkare och
grossist- ER5087 Magnesium Aluminium Svetstråd leverantör. Företaget har mer än 20 års erfarenhet av produktion av aluminiumlegeringstråd, med internationell avancerad utrustning för tillverkning av svetstråd för aluminiumlegering, komplett testutrustning, stabil produktionsprocess och strikt kvalitetskontrollsystem. Den högpresterande OEM/ODM ER5087 Magnesium Aluminium Svetstråd producerad av företaget har framgångsrikt klarat ett antal internationella auktoritativa certifieringar, såsom DB, CE, ABS, DNV, CCS, etc.,. Vi har mer än 200MT produktionskapacitet per månad och 50% exporterades till över 30 länder som USA, Mexiko, Sydostasien, Japan, Korea, Australien, Nya Zeeland och etc.

-

30+
ANVÄNDS INOM TUNGINDUSTRISTEKNIKSEKTORN
-

35
ÅRS ERFARENHET AV FORSKNING OCH UTVECKLING
-

200+
KOOPERATIVA STORSKALIGA FOU-INSTITUTIONER
-

20+
GLOBAL HANDEL LÄNDER OCH REGIONER
Kommer från Kina,
Marknadsföring till världen.
Mer än 90 % av våra fältoperatörer har professionell och teknisk utbildningsbakgrund och har många års erfarenhet av utrustningsbearbetning och montering. Det är just på grund av detta enade, hängivna, banbrytande, skickliga och erfarna team som företagets teknologi och produkter kontinuerligt kan uppdateras och förbättras.


KOMMA I KONTAKT
Skicka ett meddelande till oss
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd
::: Senaste nyheterna :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Aluminiumsvetsning ser ganska okomplicerad ut på avstånd. Materialet är lätt, lätt att forma och dyker upp överallt i strukturer där vikt och korrosion...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
På avstånd ser vi att det är enkelt ut - mata tråden, slå bågen, flytta längs sömmen. Kliv in på ett riktigt produktionsgolv, men du kommer att märka h...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
En svetsare som står vid en bänk och stirrar på tre spolar av aluminiumtråd som alla ser nästan identiska ut, vet exakt hur förvirrande val av fyllmede...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
En svetsare som går tillbaka från en färdig aluminiumfog, bara för att hitta porer utspridda över pärlan eller en hårfästespricka som löper längs tån, ...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Kvalitetskontroll av aluminiumsvetstråd: där de flesta svetsproblem faktiskt börjar En tillverkarsvetsning 5083 marin platta börjar se porosit...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Två splar av svetstråd kan bära samma legeringsbeteckning, samma diameter på etiketten och samma AWS-klassificering, men den ena löper smidigt genom...
Branschinformationsförlängning
Mer information om ER5087 Magnesium Aluminium Svetstråd
ER5087 Magnesium Aluminium Svetstråd
Som en Er5087 Magnesium Aluminium Welding Wire.html tillverkare , matchar vi produktkonfigurationen till applikationen, driftgränser, gränssnitt och acceptanskriterier som definieras för varje projekt.
Hangzhou Kunli Welding Materials Co., Ltd. är en specialiserad tillverkare av högpresterande svetstråd av aluminiumlegering, och ER5087 är en av våra nyckelprodukter för krävande strukturella och kryogena tillämpningar. Med över 20 års produktionserfarenhet och en månatlig kapacitet som överstiger 200 MT, levererar vi denna zirkoniumraffinerade tillsatsmetall till skeppsvarv, järnvägstillverkare och kryogenutrustningstillverkare över hela världen. Vår ER5087 är producerad på internationellt avancerade linjer med strikt kvalitetskontroll, och den är certifierad enligt DB, CE, ABS, DNV och CCS standarder.
ER5087 är en magnesium-zirkoniumlegerad tillsatsmetall avsedd för gasmetallbågsvetsning (GMAW) och gaswolframbågsvetsning (GTAW) av aluminiumlegeringar i serierna 5xxx, 6xxx och 7xxx. Tillsatsen av zirkonium (0,08–0,20 %) fungerar som en kornförfinare och ger en fin likaxlig mikrostruktur som minskar känsligheten för hetsprickbildning och förbättrar duktiliteten. Detta gör den till det föredragna valet för svetslegeringar som 5083, 6005A, 6082, 7005 och 7020, särskilt i fasthållna fogar och tjocka sektionsenheter.
Som en Aluminiumsvetstråd ER5087 tillverkare och leverantör erbjuder vi tråden i MIG-, TIG- och trumformat, med diametrar från 0,8 mm till 5,0 mm. Vår fabrik i Hangzhou, Kina, säkerställer konsekvent kemi och ytkvalitet, och vi tillhandahåller batchspårbarhet och mekanisk egendomsverifiering för kritiska projekt.
Nyckelprestandaegenskaper
- Kornstrukturkontroll: Zirkonium främjar finkornig storlek och minskar hetsprickbildning i fasthållna fogar.
- Låg temperatur seghet: Slaghållfastheten förblir över 35 J vid -196°C, lämplig för LNG-tankar och kryogena rör.
- Marin korrosionsbeständighet: Magnesiuminnehåll ger passiv oxidstabilitet i havsvatten, matchande prestanda i 5xxx-serien.
- Matningssäkerhet: Rakad yta med kvarvarande smörjmedel under 0,003 g/kg möjliggör konsekvent matning upp till 12 m/min.
Specifikationsmatris
| Parameter | Värde |
|---|---|
| AWS-klassificering | AWS A5.10 ER5087 |
| ISO-ekvivalent | ISO 18273 S Al 5087 (AlMg4.5MnZr) |
| Diameterintervall | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm (MIG); 1,6–5,0 mm (TIG) |
| Förpackning | D300 spole (7 kg), K355 trumma (50 kg), pay-off bin (200 kg) |
| Skyddsgas | 100 % argon (99,996 % renhet) eller Ar-He-blandningar för tjockare sektioner |
Kemisk sammansättning (vikt%)
| Element | Begränsa |
|---|---|
| Magnesium (Mg) | 4,5 – 5,2 % |
| Zirkonium (Zr) | 0,08 – 0,20 % |
| Mangan (Mn) | 0,20 – 0,50 % |
| Krom (Cr) | 0,05 – 0,20 % |
| Titan (Ti) | 0,06 – 0,20 % |
| Aluminium (Al) | Återstoden |
Industriapplikationer
ER5087 är konstruerad för svetsning med hög integritet i sektorer där foghållfasthet och sprickmotstånd är avgörande. Typiska tillämpningar inkluderar:
- Skeppsbyggnad och offshore: Skrovstrukturer, däcksplattor, offshoreplattformsmoduler och marina stigarsystem.
- Kryogen utrustning: LNG-lagringstankar, kryogena transportkärl, behållare för flytande kväve.
- Järnvägstransport: Höghastighetståg, strukturella komponenter för tunnelbanevagnar, tillverkning av godsvagnar i aluminium.
- Tunga maskiner: Dumperkarosser, kranbommar, grävmaskinskomponenter och materialhanteringsutrustning.
Svetsprocessparametrar (1,2 mm tråd)
| Parameter | Värde Range |
|---|---|
| Spänning | 21 – 25 V |
| Aktuell | 130–190 A |
| Trådmatningshastighet | 4,0 – 7,0 m/min |
| Argonflödeshastighet | 18 – 24 L/min |
| Kontakta Tips Distance | 12 – 18 mm |
Driftsriktlinjer
För att uppnå optimal svetskvalitet, följ dessa hanterings- och svetsrutiner:
- Lagring: Förvara spolarna i originalförpackningen vid 10–35°C med relativ luftfuktighet under 55 %. Använd öppnade spolar inom 96 timmar. För längre förvaring, placera i ett uppvärmt skåp vid 35–45°C.
- Ytförberedelse: Ta bort oxidskiktet från basmetallen med en borste av rostfritt stål avsedd för aluminium. Rengör med aceton för att eliminera kolväterester. Undvik kontaminering från kolstålpartiklar.
- Matarkonfiguration: Använd U-spår drivrullar med minimal spänning. Installera teflon- eller nylonfoder. Byt kontaktspets när hålslitaget överstiger 0,1 mm. Behåll rak brännarkabel för att minska matningsmotståndet.
- Interpass temperatur: Håll interpasstemperaturen under 120°C. För plåttjocklek över 15 mm, applicera förvärmning vid 80–100°C. Använd bakstegssvetssekvens för långa sömsmontage.
Kvalitetssäkring och certifieringar
Vår ER5087 tillverkas under ett strikt kvalitetskontrollsystem och är certifierad enligt AWS A5.10 och ISO 18273. Vi har internationellt erkända certifieringar inklusive DB, CE, ABS, DNV och CCS, vilket gör vår tråd lämplig för marin, järnväg och tryckkärlstillämpningar. Varje batch är spårbar och vi kan tillhandahålla mekanisk egendomsverifiering för kritiska projekt.
Anpassning och projektstöd
Vi förstår att varje projekt har unika krav. Vårt FoU-team kan utveckla och producera tråd enligt dina specifikationer eller prover, inklusive anpassade diametrar, förpackningar och legeringsjusteringar. Vi erbjuder även teknisk support från våra svetsingenjörer och vid behov kan vi skicka en ingenjör till din fabrik för att hjälpa till med processoptimering.
Information vi använder för att konfigurera din lösning
För att förbereda en exakt offert och konfiguration, vänligen ange följande information:
- Basmaterial legering och tjocklek
- Svetsprocess (MIG eller TIG)
- Erforderlig diameter och förpackningstyp
- Produktionsvolym och månadsförbrukning
- Tillämpliga standarder eller certifieringar
- Eventuella specifika krav på mekaniska egenskaper
Relaterade produkter
Vi erbjuder ett komplett sortiment av aluminiumsvetstrådar för att matcha olika baslegeringar och applikationer. Utforska vår Svetstråd av aluminium kategori för alternativ som ER5356 ER5183 och ER4043.
Vanliga frågor
Vad är skillnaden mellan ER5087 och ER5356?
ER5087 innehåller zirkonium (0,08–0,20%) som fungerar som en spannmålsförfinare, minskar hetsprickbildning och förbättrar segheten, speciellt för 7xxx-seriens legeringar. ER5356 saknar detta tillägg och är mer lämpad för allmän 5xxx-svetsning.
Kan ER5087 användas för kryogena applikationer?
Ja, ER5087 bibehåller slaghållfastheten över 35 J vid -196°C, vilket gör den idealisk för LNG-tankar och kryogena rör.
Vilka certifieringar har din ER5087?
Vår ER5087 är certifierad för DB, CE, ABS, DNV och CCS, och täcker applikationer för marina, järnvägar och tryckkärl.
Vilka förpackningsalternativ finns tillgängliga?
Vi erbjuder D300-spolar (7 kg), K355-fat (50 kg) och betalningskärl (200 kg). Anpassad förpackning finns tillgänglig på begäran.
Hur säkerställer du jämn kvalitet?
Vi använder avancerad produktionsutrustning och ett komplett testlabb, inklusive optisk emissionsspektrograf och svetsrobotar, för att verifiera kemi och mekaniska egenskaper.

SNABBLÄNKAR
PRODUKT
KONTAKTA OSS
-
Jianpu Road nr 2 Puyang Town Xiaoshan District Hangzhou Zhejiang Kina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
