
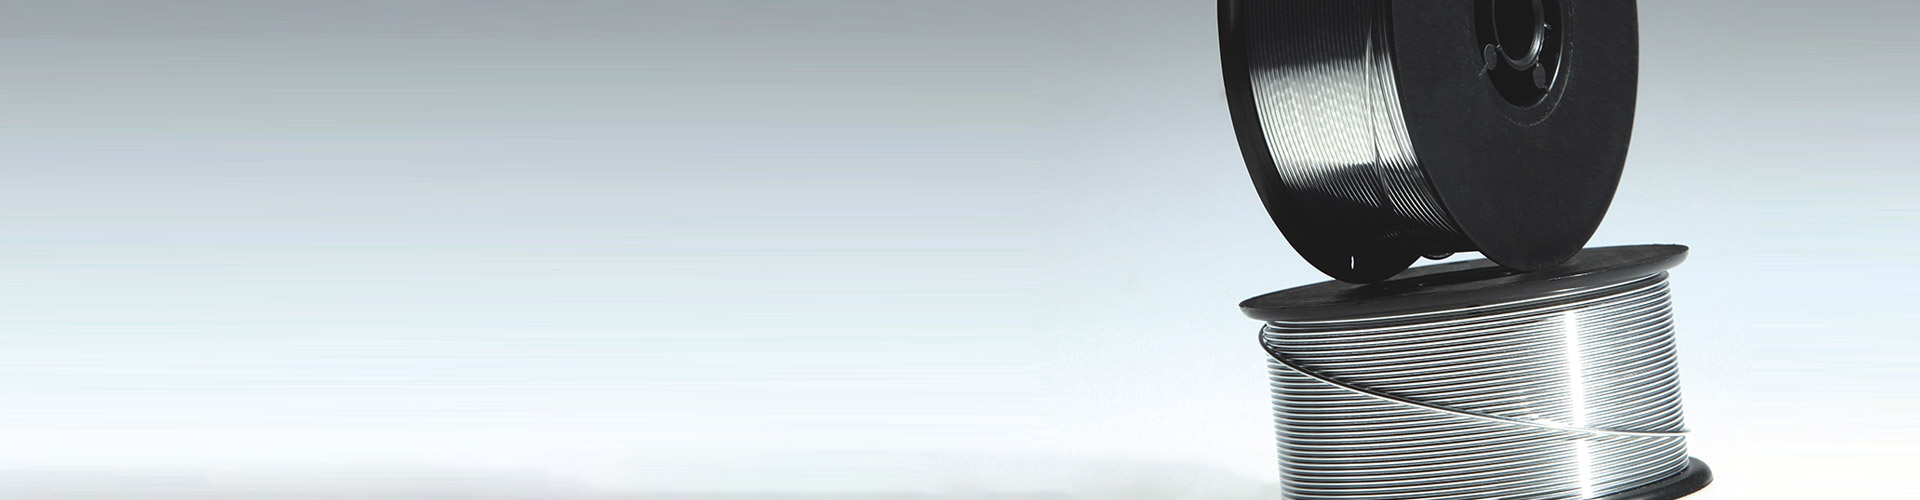


Svetstråd av aluminium
ER5556 Aluminiumsvetstråd
Jämfört med 5356 har 5556 mer magnesium och mangan, som har högre hållfasthet, bättre seghet, högre korrosionsbeständighet och bättre svetsprestanda, rekommenderas för svetslegeringar i 5000-serien, 6000-serien, 7000 serier, som 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 etc..
E-mail: rich@chinayinyu.com
Kontakta oss
Produktbeskrivning
Al-Mg5Mn0.8
Svetstråd av aluminium
5xxx-serien · Höghållfast strukturell legering
AWS A5.10
ISO 18273
ABS
4,5–5,5 % Magnesium
0,5-1,0 % Mangan
340 MPa Draghållfasthet
16-20 % Förlängning

Produktöversikt
ER5556 är en magnesium-manganlegerad tillsatsmetall som innehåller 4,5-5,5% magnesium och 0,5-1,0% mangan. Denna komposition ger högre hållfasthet än ER5356 samtidigt som den bibehåller utmärkt formbarhet och korrosionsbeständighet. Mangantillsatsen förfinar kornstrukturen och förbättrar svetsmetallens seghet. Tråden är tillverkad med rakad ytfinish för att eliminera oxider och kvarvarande smörjmedel. ER5556 är speciellt formulerad för svetsning av aluminiumlegeringar i 5xxx-serien där högre mekaniska egenskaper krävs, särskilt för strukturella applikationer inom marin-, transport- och tryckkärlsindustrier.
Kärnfördelar
1
Hög styrka
Mangan addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Kornförfining
Kontrollerat manganinnehåll främjar fin likaxlig kornstruktur i svetsavlagringar, förbättrar utmattningsmotståndet och minskar stelningssprickor.
3
Korrosionsbeständighet
Magnesium-mangan-kombinationen ger passiv oxidstabilitet i havsvatten och industriella kemiska miljöer, matchande 5xxx-seriens baslegeringar.
4
Svetskvalitet
Rakad ytfinish med vätehalt under 0,12ml/100g ger röntgenkvalitetssvetsar med minimal porositet.
Produktspecifikationer
Tråddiametrar 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Förpackning D200 (2kg) · D300 (7kg) · K355 (50kg) · Pay-off trumma (180kg)
Ytskick Rakad finish · Kemiskt avfettad · Oxiddjup under 30Å
Skyddsgas 100% Argon (99,996%) · Ar-He 75/25 för tunga sektioner
Smältområde 570°C - 635°C (1060°F - 1175°F)
Densitet 2,66 g/cm³
Gränser för kemisk sammansättning
Magnesium (Mg) 4,5–5,5 %
Mangan (Mn) 0,5 - 1,0 %
Krom (Cr) 0,05 - 0,20 %
Titan (Ti) 0,05 - 0,15 %
Järn (Fe) 0,40 % max
Aluminium (Al) Balans
Totalt andra element under 0,15 %
Applikationsscenarier
Marina strukturer Fartygsskrov, offshoreplattformar, däcksutrustning, marina stigare
Tryckkärl Svetsade tankar, kemikaliebehållare, kryogena lagringskärl
Transport Rälsvagnar, lastbilssläp, tippkarosser, bränsletankbilar
Strukturell tillverkning Kranbommar, broar, byggnadsställningar, konstruktionskomponenter i aluminium
Svetsparametrar
Spänning: 21-25 V
Ström: 130-190 A
Trådmatningshastighet: 4,5-7,5 m/min
Argon Flöde: 18-24 L/min
Utstickning: 12-18 mm
Interpass Temp: Under 120°C
Vanliga frågor
Vilka basmaterial kan ER5556 svetsa?
ER5556 är designad för svetsning av 5xxx-serien av aluminiumlegeringar inklusive 5052, 5056, 5083, 5086, 5183 och 5556. Den ger matchande mekaniska egenskaper och korrosionsbeständighet för dessa legeringar.
Kräver ER5556 värmebehandling efter svets?
Nej, ER5556 uppnår fullständiga mekaniska egenskaper i svetsat tillstånd utan värmebehandling efter svetsning. Mangantillsatsen ger en solid lösningsförstärkning direkt efter svetsning.
Vilken skyddsgas ska användas med ER5556?
100 % argon (99,996 % renhet) rekommenderas. För sektioner som är tjockare än 12 mm kan Argon-Helium 75/25-blandning förbättra penetration och vätningsverkan.
Vad orsakar porositet vid svetsning med ER5556?
Porositet orsakas vanligtvis av fukt på trådytan, förorenat basmaterial eller otillräcklig skyddsgastäckning. Se till att luftfuktigheten är under 55 %, rengör basmetallen noggrant och verifiera gasflödet.
Förvaringskrav
Förvara spolarna i original vakuumförseglad förpackning vid 10-35°C med relativ luftfuktighet under 55 %. Öppnade spolar måste användas inom 96 timmar. För längre förvaring, placera i uppvärmt skåp vid 35-45°C. Förhindra exponering för oljedimma, slipdamm eller kemiska ångor.
Försiktighetsåtgärder vid hantering
Använd rena, puderfria handskar vid hantering av tråd. Förhindra kontakt med olja, fett eller kylvätskedimma. Förvara inte nära bearbetningsområden för kolstål. Sätt tillbaka skyddskåpan på spolen efter varje användning. Byt ut teflonfoder var 150:e kg trådförbrukning.
ER5556 Aluminiumsvetstråd
Kommer från Kina,
Marknadsföring till världen.
Hangzhou Kunli svetsmaterial Co., Ltd. är beläget i industriområdet Puyang Town,
Xiaoshan-distriktet, Hangzhou, Zhejiang-provinsen. Det är en högteknologisk och högpresteroche
Kina ER5556 Aluminiumsvetstråd tillverkare och
grossist- ER5556 Aluminiumsvetstråd leverantör. Företaget har mer än 20 års erfarenhet av produktion av aluminiumlegeringstråd, med internationell avancerad utrustning för tillverkning av svetstråd för aluminiumlegering, komplett testutrustning, stabil produktionsprocess och strikt kvalitetskontrollsystem. Den högpresterande OEM/ODM ER5556 Aluminiumsvetstråd producerad av företaget har framgångsrikt klarat ett antal internationella auktoritativa certifieringar, såsom DB, CE, ABS, DNV, CCS, etc.,. Vi har mer än 200MT produktionskapacitet per månad och 50% exporterades till över 30 länder som USA, Mexiko, Sydostasien, Japan, Korea, Australien, Nya Zeeland och etc.

-

30+
ANVÄNDS INOM TUNGINDUSTRISTEKNIKSEKTORN
-

35
ÅRS ERFARENHET AV FORSKNING OCH UTVECKLING
-

200+
KOOPERATIVA STORSKALIGA FOU-INSTITUTIONER
-

20+
GLOBAL HANDEL LÄNDER OCH REGIONER
Kommer från Kina,
Marknadsföring till världen.
Mer än 90 % av våra fältoperatörer har professionell och teknisk utbildningsbakgrund och har många års erfarenhet av utrustningsbearbetning och montering. Det är just på grund av detta enade, hängivna, banbrytande, skickliga och erfarna team som företagets teknologi och produkter kontinuerligt kan uppdateras och förbättras.


KOMMA I KONTAKT
Skicka ett meddelande till oss
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd
::: Senaste nyheterna :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Aluminiumsvetsning ser ganska okomplicerad ut på avstånd. Materialet är lätt, lätt att forma och dyker upp överallt i strukturer där vikt och korrosion...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
På avstånd ser vi att det är enkelt ut - mata tråden, slå bågen, flytta längs sömmen. Kliv in på ett riktigt produktionsgolv, men du kommer att märka h...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
En svetsare som står vid en bänk och stirrar på tre spolar av aluminiumtråd som alla ser nästan identiska ut, vet exakt hur förvirrande val av fyllmede...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
En svetsare som går tillbaka från en färdig aluminiumfog, bara för att hitta porer utspridda över pärlan eller en hårfästespricka som löper längs tån, ...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Kvalitetskontroll av aluminiumsvetstråd: där de flesta svetsproblem faktiskt börjar En tillverkarsvetsning 5083 marin platta börjar se porosit...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Två splar av svetstråd kan bära samma legeringsbeteckning, samma diameter på etiketten och samma AWS-klassificering, men den ena löper smidigt genom...
Branschinformationsförlängning
Mer information om ER5556 Aluminiumsvetstråd
ER5556 aluminiumsvetstråd – höghållfast Al-Mg5Mn0.8 tillsatsmetall
Som en Er5556 Aluminium Welding Wire.html tillverkare , matchar vi produktkonfigurationen till applikationen, driftgränser, gränssnitt och acceptanskriterier som definieras för varje projekt.
Hangzhou Kunli Welding Materials Co., Ltd. är en specialiserad ER5556 Aluminiumsvetstrådstillverkare och leverantör från Kina, som producerar denna 5xxx-serie tillsatsmetall för strukturella applikationer som kräver högre hållfasthet än ER5356. Med över 20 års erfarenhet av produktion av aluminiumlegeringstråd levererar vi ER5556 i MIG-, TIG- och trumformat till skeppsvarv, tryckkärlstillverkare, järnvägs- och lastbilstillverkare och allmänna konstruktionsverkstäder i mer än 30 länder.
Vår ER5556 är formulerad med 4,5–5,5 % magnesium och 0,5–1,0 % mangan. Mangantillsatsen ger fast lösningsförstärkning och kornförfining, vilket ger en svetsad draghållfasthet på 340–370 MPa utan värmebehandling efter svetsning. Tråden är tillverkad med en rakad ytfinish för att ta bort oxider och kvarvarande smörjmedel, vilket håller vätehalten under 0,12 ml/100g för svetsar av röntgenkvalitet med minimal porositet.
Produktsortiment och förpackning
Vi levererar ER5556 i de diametrar och förpackningar som oftast används i produktionsmiljöer. Alla spolar är vakuumförseglade med torkmedel för att skydda trådytan fram till användning.
| Format | Tillgängliga diametrar | Typisk förpackning |
|---|---|---|
| MIG-spolar | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7 kg |
| TIG raka spön | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | 5,10 kg per låda |
| Spolar | 2,4, 3,0, 3,2, 4,0 mm | 8–15 kg |
| Trummor | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 kg |
För automatiserade linor rekommenderar vi D200 (2 kg), D300 (7 kg) eller K355 (50 kg) spolar beroende på din matarkonfiguration. Trummor finns tillgängliga för robotsvetsceller med stora volymer.
Applikationer och basmaterialpassning
ER5556 är designad för att svetsa legeringar i 5xxx-serien där högre mekaniska egenskaper krävs, och den fungerar även bra på många 6xxx- och 7xxx-legeringar. Typiska basmaterial inkluderar 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 och 7005. Vanliga tillämpningar inkluderar:
- Marina strukturer: fartygsskrov, offshoreplattformar, däcksutrustning, marina stigare
- Tryckkärl: svetsade tankar, kemikaliebehållare, kryogen förvaring
- Transport: järnvägsvagnar, lastbilssläp, tippkarosser, bränsletankbilar
- Strukturell tillverkning: kranbommar, broar, byggnadsställningar, aluminiumkomponenter
Jämfört med ER5356 förbättrar den högre manganhalten i ER5556 styrkan och bearbetbarheten, vilket gör den till det föredragna valet för bärande och utmattningskritiska svetsar. Den ger också bättre motståndskraft mot hetsprickbildning vid svetsning med tjocka sektioner eller flersteg.
Kemisk sammansättning och mekaniska egenskaper
Vår ER5556 uppfyller klassificeringarna AWS A5.10, ISO 18273 och GB/10858 S AL 5556. Den kontrollerade sammansättningen säkerställer konsekventa svetsmetallegenskaper.
| Element | Gräns (vikt%) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Cr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Vara | ≤0,0003 |
| Andra (var och en) | ≤0,05 |
| Övriga (totalt) | ≤0,15 |
Typiska svetsfogegenskaper på 5456-H112 basmaterial: draghållfasthet 310 MPa, sträckgräns 160 MPa, töjning 14%. Tråden har ett smältområde på 570–635°C och en densitet på 2,66 g/cm³.
Svetsparametrar och skyddsgas
För MIG-svetsning rekommenderar vi följande startparametrar för 1,2 mm tråd:
- Spänning: 21–25 V
- Ström: 130–190 A
- Trådmatningshastighet: 4,5–7,5 m/min
- Argonflöde: 18–24 L/min
- Utstickning: 12–18 mm
- Interpasstemperatur: under 120°C
Använd 100 % argon (99,996 % renhet) för de flesta applikationer. För sektioner som är tjockare än 12 mm förbättrar en argon-helium 75/25-blandning penetration och vätning. Tråden ger en stabil båge och ett bra utseende över ett brett parameterfönster.
Kvalitetskontroll och efterlevnad
Vår ER5556 tillverkas i vår fabrik i Hangzhou med internationellt avancerade tillverkningslinjer och komplett testutrustning. Vi har ett strikt kvalitetskontrollsystem och har erhållit DB-, CE-, ABS-, DNV- och CCS-certifieringar. Vårt interna labb inkluderar optisk emissionsspektrometri, metallografisk mikroskopi, dragprovning och svetsrobotar för procedurtestning.
Varje produktionsparti testas för kemisk sammansättning, mekaniska egenskaper och svetsbarhet. Vi tillhandahåller materialprovningscertifikat och, på begäran, tredjepartsinspektionsrapporter. Vår månatliga produktionskapacitet överstiger 200 MT, vilket gör att vi kan leverera både standardspolar och anpassade förpackningar för stora projekt.
Förvaring och hantering
För att bibehålla trådkvaliteten, förvara spolarna i sin ursprungliga vakuumförseglade förpackning vid 10–35°C med relativ luftfuktighet under 55 %. När den öppnats, använd tråden inom 96 timmar. För längre förvaring, placera spolarna i ett uppvärmt skåp vid 35–45°C. Undvik exponering för oljedimma, slipdamm eller kemiska ångor. Använd rena, puderfria handskar när du hanterar tråd, och byt ut teflonfodret i din MIG-fackla var 150:e kg trådförbrukning.
Information vi använder för att konfigurera din lösning
För att förbereda en exakt offert och rekommendera rätt ER5556-konfiguration behöver vi följande projektdetaljer:
- Basmaterial legering och tjocklek
- Svetsprocess (MIG, TIG eller automatiserad)
- Erforderlig tråddiameter och förpackningsformat
- Fogdesign och svetsposition
- Krav på mekaniska egenskaper (t.ex. draghållfasthet, flyt, töjning)
- Överensstämmelsestandarder eller kundspecifikationer
- Beräknad månads- eller årsförbrukning
Med denna information kan vi matcha trådkemin, ytfinishen och förpackningen till din produktionsmiljö. Vi erbjuder även OEM/ODM-tjänster för anpassade diametrar, spoltyper och märkning.
Relaterade produkter
Vårt sortiment av aluminiumsvetstrådar inkluderar andra alternativ i 5xxx-serien som t.ex Aluminiumsvetstråd ER5356 , Aluminiumsvetstråd ER5183 , och aluminiumsvetstråd ER5087. För applikationer i 4xxx-serien erbjuder vi ER4043 Silicon Aluminium Svetstråd och ER4047 Aluminium Mig Svetstråd. Vårt team kan hjälpa dig att välja rätt tillsatsmetall för dina baslegerings- och servicekrav.
Vanliga frågor
Vilka basmaterial kan ER5556 svetsa?
ER5556 är designad för svetsning av 5xxx-serien av aluminiumlegeringar inklusive 5052, 5056, 5083, 5086, 5183 och 5556. Den ger matchande mekaniska egenskaper och korrosionsbeständighet för dessa legeringar. Den är också lämplig för sammanfogning av 6xxx och 7xxx legeringar i många strukturella tillämpningar.
Kräver ER5556 värmebehandling efter svets?
Nej, ER5556 uppnår fullständiga mekaniska egenskaper i svetsat tillstånd utan värmebehandling efter svetsning. Mangantillsatsen ger en solid lösningsförstärkning direkt efter svetsning.
Vilken skyddsgas ska användas med ER5556?
100 % argon (99,996 % renhet) rekommenderas. För sektioner som är tjockare än 12 mm kan en Argon-Helium 75/25-blandning förbättra penetration och vätning.
Vad orsakar porositet vid svetsning med ER5556?
Porositet orsakas vanligtvis av fukt på trådytan, förorenat basmaterial eller otillräcklig skyddsgastäckning. Se till att luftfuktigheten är under 55 %, rengör basmetallen noggrant och verifiera gasflödet.
Kan du leverera anpassade förpackningar eller OEM-etiketter?
Ja, vi erbjuder OEM/ODM-tjänster. Vi kan anpassa spolstorlekar, förpackningar och märkning enligt dina specifikationer. Kontakta oss med dina krav så kommer vi att tillhandahålla en skräddarsydd lösning.

SNABBLÄNKAR
PRODUKT
KONTAKTA OSS
-
Jianpu Road nr 2 Puyang Town Xiaoshan District Hangzhou Zhejiang Kina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
