


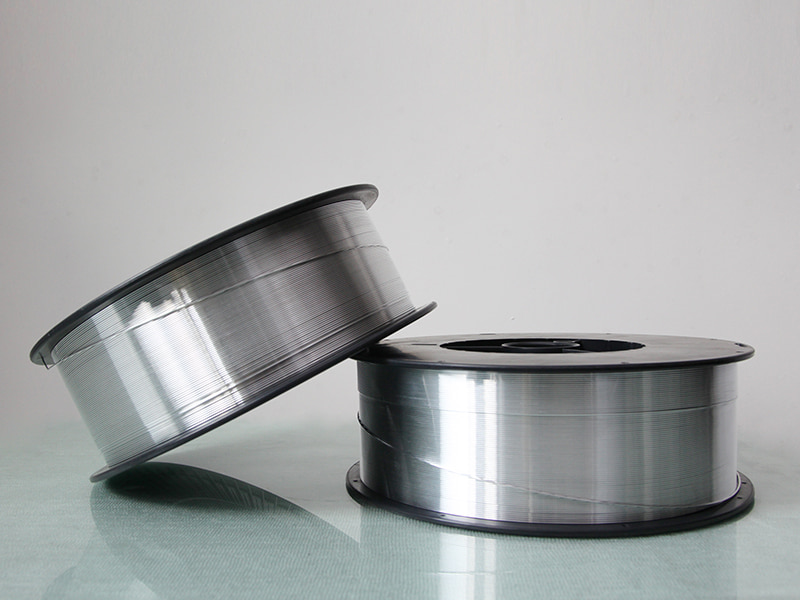

Svetstråd av aluminium
ER4047 Aluminium Mig Svetstråd
4047 är en tillsatsmetall med 12 % kiselaluminium som har utmärkt korrosionsbeständighet och låg smältpunkt, vilket säkerställer ett mycket lågt antal deformationer i modermetallen, rekommenderad för svetslegeringar som 1060, 1350, 3003, 3004, 5052, 6060,606, et. och gjutning av Al-legeringar, såsom 710.0,711.0.
E-mail: rich@chinayinyu.com
Kontakta oss
Produktbeskrivning
Al-Si12 Eutektisk legering
ER4047 Aluminiumsvetstråd
Högt kiselinnehåll | Lödning och fusionsapplikationer
11-13 %
Silicon Range
577-582°C
Eutektisk smälta
0,35-0,45 S/cm
Konduktivitet
ER4047 är en nästan eutektisk aluminium-kiselfyllnadsmetall som innehåller 11,0 % till 13,0 % kisel. Denna sammansättning ger den lägsta smältpunkten bland svetstrådar av aluminiumlegeringar, vilket gör den lämplig för lödningstillämpningar och svetsning av tunna material. Den höga kiselkoncentrationen ger en vätskesvetsbassäng med minskad stelningskrympning. Kisel minimerar också bildningen av spröda intermetalliska föreningar vid sammanfogning av aluminium till belagda stål eller olika metaller.
Densitet (fast) 2,65 g/cm³
Elektrisk resistivitet 46 nΩ·m
Värmeledningsförmåga 155 W/m·K
Expansionskoefficient 21,5 µm/m·K
Kärnprestandaattribut
Eutektisk vätska
Sammansättningen av 11-13 % kisel ger ett smalt frysområde på endast 5°C, vilket gör att svetsbadet lätt kan flöda in i täta spalter och komplexa foggeometrier. Denna egenskap stöder lödning av överlappade fogar och reparation av gjutna aluminiumkomponenter.
Hot Crack Mitigation
Högt kiselinnehåll ökar volymfraktionen av den eutektiska fasen vid korngränserna, vilket tar emot termiska kontraktionspåfrestningar under stelning. Detta minskar känsligheten för sprickbildning vid svetsning av högmagnesium 5xxx-legeringar eller när utspädningsnivåerna varierar.
Lödkompatibilitet
Den låga likvidustemperaturen (582°C) möjliggör dopplödning och brännarlödning av aluminiumenheter utan att smälta basmaterialet. Ledstyrkan når 120-150 MPa i korrekt konfigurerade överlappsleder.
Porositetskontroll
Kisel fungerar som en deoxidationsmedel, vilket minskar vätelösligheten i den smälta svetsbadet. Detta resulterar i lägre porositetsnivåer jämfört med rena aluminiumfyllmedel, särskilt vid svetsning av anodiserade eller oxiderade ytor.
TEKNISKT DATABLAD
Tråddiametrar
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Precisionsslipad, ±0,007 mm tolerans
Ytbehandling
Rakad avfettad oxidkontrollerad
Ytans syrehalt under 80 ppm
Spool-konfiguration
D200 / D300 / K300 / Pay-off trummor
Lagerlindad med traversdelning 0,85-1,1mm
Överensstämmelsestandarder
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
CE-certifierad för tryckbärande anordningar
⸬
Industriell tillämpningsmatris
VVS & Kylning
Värmeväxlare av lödda aluminium, kondensorslingor, förångarkärnor, vätskeledningsenheter
Värmeöverföring för fordon
Kylartankar, värmekärnor, laddluftkylare, oljekylare, batterikylplattor
Elektroteknik
Samlingsskenor, transformatorlindningar, kondensatorhöljen, aluminium till kopparövergångar
Tillsatsreparation
Restaurering av gjutgods av aluminium, reparation av porositet i gjutna komponenter, uppbyggnad av slitna ytor
Lättviktskonstruktioner
Tunnväggiga rörenheter, limning av bikakepaneler, icke-strukturella konsoler för flygindustrin
Kraftgenerering
Reparationer av generatorhus, kylsystemkomponenter för transformatorer, tillverkning av busskanaler
Ofullständig sammansmältning i lödda fogar
Öka basmetallförvärmningstemperaturen till 250-300°C. Kontrollera att tillsatsmetall appliceras på hela foglängden. Bibehåll fogavstånd mellan 0,05 mm och 0,15 mm för kapillärflödesverkan.
Basmetallerosion eller smältning
Minska brännarens uppehållstid och kontrollera värmetillförseln. För tunna material (under 1,5 mm), använd lägre trådmatningshastighet och körhastighet över 40 cm/min. Överväg pulsade GTAW-parametrar med toppström under 140A.
Grå eller svart rest på svets
Överdriven kiselsegregering eller oxidation. Kontrollera skyddsgasens renhet (argon minst 99,996 %). Öka gasflödet till 18-22 l/min och verifiera frånvaron av luftdrag nära svetszonen.
Tråd som knäcks vid drivrullar
Byt till U-spårrullar med kontakttryck inställt på lägsta effektiva inställning. Använd förlängt teflonfoder med 0,1 mm större innerdiameter än tråd. Minska spänningen på trådspolnavet.
Protokoll för mottagning och förvaring
- Inspektera förpackningens integritet vid mottagandet. Alla skador på vakuumtätningen kräver omedelbar inspektion eller avvisning av tråden.
- Förvara spolarna i originalförpackningen i områden fria från luftburet damm, oljedimma eller kemiska ångor.
- Håll lagringstemperaturen mellan 10°C och 35°C. Relativ luftfuktighet får inte överstiga 55 %.
- Rotera lager med FIFO-metoden. Maximal hållbarhet i oöppnad förpackning är 36 månader.
Konditionering före användning
- Låt tråden anpassa sig till den omgivande svetstemperaturen i 12 timmar innan du öppnar den förseglade förpackningen.
- För spolar som förvaras under 10°C, konditionera vid 20-25°C i 24 timmar för att eliminera risken för kondens.
- Efter öppnande, använd tråd inom 72 timmar. Delvis använda spolar kan förvaras i torrt skåp vid 30-40°C.
- Överför inte tråd mellan spolarna eftersom lagrets lindningsmönster kommer att störas.
Svetsparameter Baslinje
- GMAW (1,2 mm): 18-22V, 100-160A, 100 % Argon 18-22 L/min, stickout 15-20 mm.
- GTAW (2,4 mm): 80-140A, AC-balans 65-75%, 100% Argon 10-15 L/min.
- Hårdlödning (brännare): Neutral låga, flussmedel typ FB3-S, basmetalltemperatur 580-610°C.
ER4047 Aluminium Mig Svetstråd
Kommer från Kina,
Marknadsföring till världen.
Hangzhou Kunli svetsmaterial Co., Ltd. är beläget i industriområdet Puyang Town,
Xiaoshan-distriktet, Hangzhou, Zhejiang-provinsen. Det är en högteknologisk och högpresteroche
Kina ER4047 Aluminium Mig Svetstråd tillverkare och
grossist- ER4047 Aluminium Mig Svetstråd leverantör. Företaget har mer än 20 års erfarenhet av produktion av aluminiumlegeringstråd, med internationell avancerad utrustning för tillverkning av svetstråd för aluminiumlegering, komplett testutrustning, stabil produktionsprocess och strikt kvalitetskontrollsystem. Den högpresterande OEM/ODM ER4047 Aluminium Mig Svetstråd producerad av företaget har framgångsrikt klarat ett antal internationella auktoritativa certifieringar, såsom DB, CE, ABS, DNV, CCS, etc.,. Vi har mer än 200MT produktionskapacitet per månad och 50% exporterades till över 30 länder som USA, Mexiko, Sydostasien, Japan, Korea, Australien, Nya Zeeland och etc.

-

30+
ANVÄNDS INOM TUNGINDUSTRISTEKNIKSEKTORN
-

35
ÅRS ERFARENHET AV FORSKNING OCH UTVECKLING
-

200+
KOOPERATIVA STORSKALIGA FOU-INSTITUTIONER
-

20+
GLOBAL HANDEL LÄNDER OCH REGIONER
Kommer från Kina,
Marknadsföring till världen.
Mer än 90 % av våra fältoperatörer har professionell och teknisk utbildningsbakgrund och har många års erfarenhet av utrustningsbearbetning och montering. Det är just på grund av detta enade, hängivna, banbrytande, skickliga och erfarna team som företagets teknologi och produkter kontinuerligt kan uppdateras och förbättras.


KOMMA I KONTAKT
Skicka ett meddelande till oss
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd
::: Senaste nyheterna :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Aluminiumsvetsning ser ganska okomplicerad ut på avstånd. Materialet är lätt, lätt att forma och dyker upp överallt i strukturer där vikt och korrosion...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
På avstånd ser vi att det är enkelt ut - mata tråden, slå bågen, flytta längs sömmen. Kliv in på ett riktigt produktionsgolv, men du kommer att märka h...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
En svetsare som står vid en bänk och stirrar på tre spolar av aluminiumtråd som alla ser nästan identiska ut, vet exakt hur förvirrande val av fyllmede...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
En svetsare som går tillbaka från en färdig aluminiumfog, bara för att hitta porer utspridda över pärlan eller en hårfästespricka som löper längs tån, ...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Kvalitetskontroll av aluminiumsvetstråd: där de flesta svetsproblem faktiskt börjar En tillverkarsvetsning 5083 marin platta börjar se porosit...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Två splar av svetstråd kan bära samma legeringsbeteckning, samma diameter på etiketten och samma AWS-klassificering, men den ena löper smidigt genom...
Branschinformationsförlängning
Mer information om ER4047 Aluminium Mig Svetstråd
ER4047 MIG-svetstråd i aluminium
Som en Er4047 Aluminium Mig Welding Wire.html tillverkare , matchar vi produktkonfigurationen till applikationen, driftgränser, gränssnitt och acceptanskriterier som definieras för varje projekt.
Som en specialized ER4047 Aluminium Mig Svetstråd tillverkare Hangzhou Kunli Welding Materials Co., Ltd. tillverkar en nästan eutektisk Al-Si12 tillsatsmetall med 11–13 % kisel. Denna sammansättning ger den lägsta smältpunkten bland aluminiumsvetstrådar, vilket gör den till det föredragna valet för lödning, tunnsvetsning och applikationer där flytbarhet och sprickmotstånd är avgörande. Vår tråd tillverkas i vår fabrik i Kina med över 20 års erfarenhet, med hjälp av avancerad utrustning och strikt kvalitetskontroll för att säkerställa konsekvent prestanda.
Produktöversikt
ER4047 är en eutektisk legering med ett smalt smältområde på 577–582°C, vilket ger utmärkt flytbarhet och minskad stelningskrympning. Den är designad för sammanfogning av aluminiumlegeringar som 1060, 1350, 3003, 3004, 5052, 6060, 6061 och 6063, såväl som gjutna legeringar som 710.0 och 711.0. Den höga kiselhalten minimerar hetsprickbildning och förbättrar korrosionsbeständigheten, vilket gör den idealisk för VVS-värmeväxlare, bilradiatorer, elektriska samlingsskenor och reparation av gjutna komponenter.
Nyckelspecifikationer
| Parameter | Värde |
|---|---|
| Silikoninnehåll | 11,0 – 13,0 % |
| Smältområde | 577 – 582°C |
| Densitet | 2,65 g/cm³ |
| Elektrisk ledningsförmåga | 0,35 – 0,45 S/cm |
| Värmeledningsförmåga | 155 W/m·K |
| Expansionskoefficient | 21,5 µm/m·K |
Tillgängliga konfigurationer
Vi levererar ER4047 i en rad diametrar och förpackningar för att passa olika svetsprocesser och produktionsskalor:
- MIG tråd: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – spolar på 0,5, 2, 5, 6, 7, 9 kg
- TIG stavar: 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm – 5 eller 10 kg förpackningar
- Trumförpackning: 40 eller 80 kg för automatisk utfodring
- Spolar: 8–15 kg för manuell eller halvautomatisk användning
All tråd är precisionsslipad till ±0,007 mm tolerans, rakad, avfettad och oxidkontrollerad för att hålla ytsyre under 80 ppm. Lagerlindning med traversdelning 0,85–1,1 mm säkerställer jämn matning och stabil båge.
Application Fit
ER4047 är konstruerad för processer där låg smältpunkt och hög fluiditet är avgörande:
- VVS & Kylning: Värmeväxlare av lödda aluminium, kondensorbatterier, förångarkärnor
- Fordon: Kylartankar, värmekärnor, laddluftkylare, batterikylplattor
- Elektrisk: Samlingsskenor, transformatorlindningar, övergångar av aluminium till koppar
- Tillsatsreparation: Restaurering av pressgjutgods, porositetsreparation, uppbyggnad av slitna ytor
- Lättviktskonstruktioner: Tunnväggiga rör, bikakepaneler, icke-strukturella flyg- och rymdfästen
Svetsparametrar
Optimala resultat beror på process och fogdesign. Vårt tekniska team kan rekommendera specifika parametrar, men typiska baslinjer är:
| Process | Parametrar |
|---|---|
| GMAW (1,2 mm) | 18–22 V, 100–160 A, 100 % Argon 18–22 L/min, stickout 15–20 mm |
| GTAW (2,4 mm) | 80–140 A, AC-balans 65–75 %, 100 % Argon 10–15 L/min |
| Fackellödning | Neutral låga, flussmedel FB3-S, basmetall 580–610°C |
Kvalitetssäkring och efterlevnad
Vår ER4047 produceras under ISO9001, ISO14000 och ISO18001 certifierade system. Varje batch genomgår kemisk analys, mekanisk testning och verifiering av svetsprestanda med hjälp av avancerad utrustning som Shimadzu PDA-spektrometrar och OTC-svetsrobotar. Tråden uppfyller AWS A5.10 (ER4047) och ISO 18273 (S Al 4047A), och är CE-certifierad för tryckbärande anordningar. Vi innehar även DB-, ABS-, DNV- och CCS-certifieringar som stödjer marina och strukturella applikationer.
Förvaring och hantering
För att bevara trådkvaliteten, förvara spolarna i originalförpackningen på en ren, torr plats (10–35°C, RH <55%). Låt förseglade förpackningar acklimatisera sig i 12 timmar innan de öppnas. Efter öppnande, använd inom 72 timmar eller förvara i torrt skåp vid 30–40°C. Maximal hållbarhet i oöppnad förpackning är 36 månader.
Information vi använder för att konfigurera din lösning
För att förbereda en exakt offert och tekniskt förslag behöver vi följande projektdetaljer:
- Basmaterial legering och tjocklek
- Svetsprocess (MIG, TIG, lödning) och fogdesign
- Erforderlig tråddiameter och förpackningstyp
- Produktionsvolym och leveransschema
- Eventuella specifika standarder eller certifieringar som krävs
Våra ingenjörer använder denna information för att rekommendera den optimala trådkonfigurationen och ge vägledning för svetsparametrar.
Relaterade produkter
Utforska hela vårt utbud av aluminiumsvetstrådar, inklusive ER4043 Silikonaluminiumsvetstråd för allmän svetsning, ER5356 Aluminiumsvetstråd för höghållfasta applikationer och ER5183 Aluminiumsvetstråd för skarvar av marina kvalitet. För fler alternativ, besök vår kategori för aluminiumsvetstråd.
Vanliga frågor
Vilken är den största fördelen med ER4047 framför ER4043?
ER4047 har en högre kiselhalt (12% mot 5%), vilket ger den en lägre smältpunkt och överlägsen flytbarhet. Detta gör den idealisk för lödning och tunnsvetsning där snäva mellanrum och minimal förvrängning krävs.
Kan ER4047 användas för svetsning av 6061 aluminium?
Ja, ER4047 rekommenderas för 6061 och andra 6xxx-legeringar. Den ger bra sprickbeständighet och korrosionsprestanda, men för högre hållfasthetskrav kan ER5356 vara att föredra.
Vilka förpackningsalternativ finns för automatiserade svetslinjer?
Vi erbjuder trummor på 40 eller 80 kg för kontinuerlig matning, samt spolar med exakt lagerlindning för att säkerställa smidig trådutbetalning. Anpassad förpackning kan ordnas för specifika linjekrav.
Hur säkerställer du konsekvent kvalitet över batcher?
Vår produktionsprocess inkluderar strikt inkommande materialinspektion, övervakning under process och slutlig testning av kemisk sammansättning, mekaniska egenskaper och svetsprestanda. Varje parti är spårbart och dokumenterat.
Ger ni teknisk support för svetsparameteroptimering?
Ja, våra svetsingenjörer kan hjälpa till med parameterval, felsökning och även support på plats vid behov. Vi arbetar nära kunderna för att säkerställa framgångsrik implementering.

SNABBLÄNKAR
PRODUKT
KONTAKTA OSS
-
Jianpu Road nr 2 Puyang Town Xiaoshan District Hangzhou Zhejiang Kina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
