


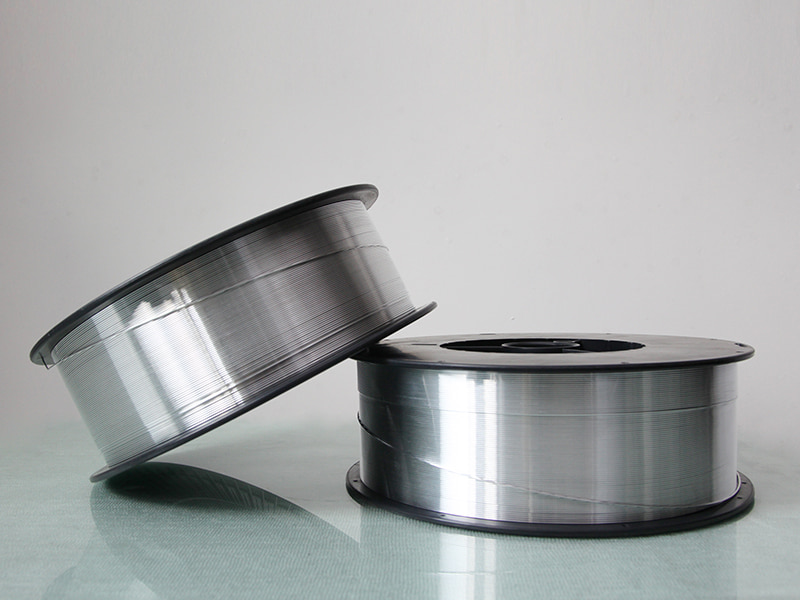
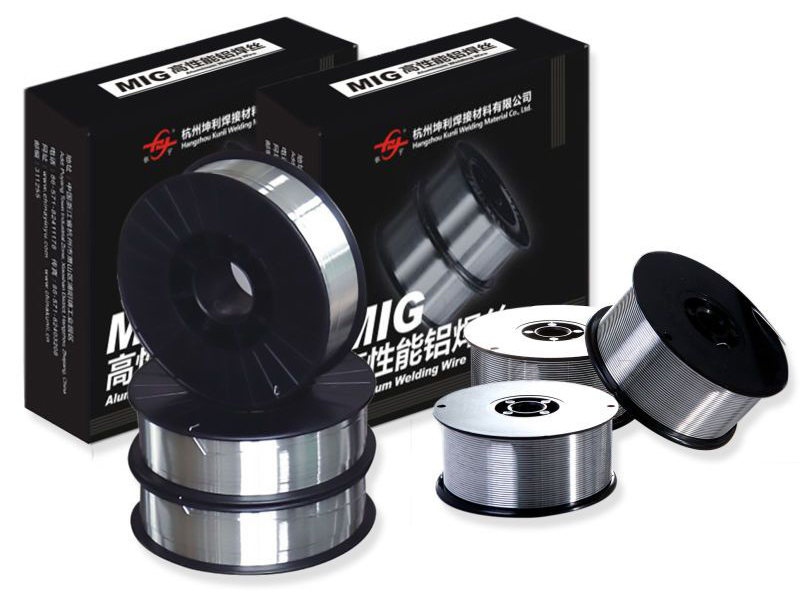
Svetstråd av aluminium
ER1100 aluminiumsvetstråd
1100 är cirka 99 % ren aluminiumtillsatsmetall, som har utmärkt bearbetningsförmåga, högre korrosionsbeständighet och seghet, främst för svetsning av 1000-seriens legeringsmetall. På grund av den mjuka prestandan bör matningsstatusen vara försiktig vid MIG-svetsning.
Gäller främst högspänningsbussar, distributionsboxar, värmeväxlare, kemikalier och livsmedel etc.
E-mail: rich@chinayinyu.com
Kontakta oss
Produktbeskrivning
ER1100
99,0% Al
Svetstråd av aluminium
1xxx-serien · Kommersiell renhet
AWS A5.10
ISO 18273
≥99,0 % Aluminium renhet
643-657°C Smältområde
2,71 g/cm³ Densitet
62 % IACS Konduktivitet
Produktöversikt
ER1100 är en fyllnadsmetall av hög renhet i aluminium som innehåller minst 99,0 % aluminium. Den är speciellt utformad för gasmetallbågsvetsning (GMAW) och gaswolframbågsvetsning (GTAW) där hög elektrisk och termisk ledningsförmåga krävs. Tråden genomgår precisionsrakning och kemisk rengöring för att avlägsna ytoxider och kvarvarande smörjmedel, vilket säkerställer stabila bågegenskaper. ER1100 erbjuder utmärkt korrosionsbeständighet i många industriella miljöer och ger färgmatchningsförmåga efter anodisering. Det är den föredragna tillsatsmetallen för svetsning av aluminiumlegeringar i 1xxx-serien och används ofta i elektriska, kemiska och arkitektoniska tillämpningar.

Kärnfördelar
Hög ledningsförmåga 99,0 % minsta aluminiuminnehåll ger överlägsen elektrisk och termisk ledningsförmåga för värmeväxlings- och elektriska överföringstillämpningar.
Korrosionsbeständighet Högrent aluminium ger utmärkt motståndskraft mot organiska syror, salter och specifika industrikemikalier.
Anodisk färgmatchning Ren aluminiumkomposition möjliggör enhetlig anodiserad finish mellan svetssträng och basmaterial.
Duktilitet Svetsmetall förblir mjuk och formbar, vilket underlättar eftersvetsböjning och formningsoperationer.
Specifikationsdata
Tråddiametrar 0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm
Ytfinish Rakad · Kemiskt avfettad
Förpackning D200 (2 kg) · D300 (7 kg) · K415 (50 kg)
Skyddsgas 100 % argon (99,996 %)
Efterlevnad AWS A5.10 ER1100

Gränser för kemisk sammansättning
Aluminium (Al) ≥ 99,0 %
Koppar (Cu) ≤ 0,05 %
Kisel (Si) ≤ 0,10 %
Järn (Fe) ≤ 0,20 %
Zink (Zn) ≤ 0,05 %
Andra ≤ 0,15 % totalt
Totalt antal föroreningar under 0,15 % · Uppfyller AWS A5.10-kraven för ER1100
Applikationsscenarier
Elektrisk Samlingsskenor, elektriska kontakter, kondensatorfolier, transformatorlindningar
Kemisk bearbetning Lagringstankar, rörsystem, livsmedelsutrustning
Värmeväxling Kylare, kylflänsar, VVS-komponenter, värmeledare
Arkitektoniska Dekorativa paneler, extruderade profiler, anodiserade trimkomponenter
Vanliga frågor
Vilka grundmaterial kan ER1100 svetsa?
ER1100 är designad för svetsning av 1xxx-serien av aluminiumlegeringar (1100, 1050, 1060) och är även lämplig för att sammanfoga aluminium med sig själv i applikationer där hög renhet och konduktivitet krävs.
Kräver ER1100 speciell skyddsgas?
100 % argon med en minsta renhet på 99,996 % rekommenderas. För tjockare sektioner kan Argon-Helium-blandningar förbättra penetrations- och vätningsegenskaperna.
Kan ER1100 anodiseras efter svetsning?
Ja, ER1100 ger utmärkt färgmatchningsförmåga under anodisering efter svetsning på grund av dess högrena aluminiumsammansättning, vilket ger ett enhetligt utseende mellan svets och basmetall.
Vad orsakar porositet vid svetsning med ER1100?
Porositet orsakas vanligtvis av fuktförorening på trådytan, otillräcklig rengöring av basmaterial eller otillräcklig skyddsgastäckning. Förvara tråd under 55 % luftfuktighet och se till att gasflödet är rätt.
Förvaringsvillkor
Förvara ER1100-tråd i original vakuumförseglad förpackning vid 10-35°C med relativ luftfuktighet under 55%. Öppnade spolar måste användas inom 96 timmar. För längre förvaring, placera i uppvärmt skåp vid 35-45°C. Förhindra exponering för oljedimma, slipdamm eller kemiska ångor.
Försiktighetsåtgärder vid användning
Använd rena, puderfria handskar vid hantering av tråd. Se till att basmaterialet är noggrant rengjort från oxider och fett med borstar av rostfritt stål eller kemiska avfettningsmedel. Använd drivrullar med U-spår och teflonfoder för optimal matningsprestanda.
ER1100 aluminiumsvetstråd
Kommer från Kina,
Marknadsföring till världen.
Hangzhou Kunli svetsmaterial Co., Ltd. är beläget i industriområdet Puyang Town,
Xiaoshan-distriktet, Hangzhou, Zhejiang-provinsen. Det är en högteknologisk och högpresteroche
Kina ER1100 aluminiumsvetstråd tillverkare och
grossist- ER1100 aluminiumsvetstråd leverantör. Företaget har mer än 20 års erfarenhet av produktion av aluminiumlegeringstråd, med internationell avancerad utrustning för tillverkning av svetstråd för aluminiumlegering, komplett testutrustning, stabil produktionsprocess och strikt kvalitetskontrollsystem. Den högpresterande OEM/ODM ER1100 aluminiumsvetstråd producerad av företaget har framgångsrikt klarat ett antal internationella auktoritativa certifieringar, såsom DB, CE, ABS, DNV, CCS, etc.,. Vi har mer än 200MT produktionskapacitet per månad och 50% exporterades till över 30 länder som USA, Mexiko, Sydostasien, Japan, Korea, Australien, Nya Zeeland och etc.

-

30+
ANVÄNDS INOM TUNGINDUSTRISTEKNIKSEKTORN
-

35
ÅRS ERFARENHET AV FORSKNING OCH UTVECKLING
-

200+
KOOPERATIVA STORSKALIGA FOU-INSTITUTIONER
-

20+
GLOBAL HANDEL LÄNDER OCH REGIONER
Kommer från Kina,
Marknadsföring till världen.
Mer än 90 % av våra fältoperatörer har professionell och teknisk utbildningsbakgrund och har många års erfarenhet av utrustningsbearbetning och montering. Det är just på grund av detta enade, hängivna, banbrytande, skickliga och erfarna team som företagets teknologi och produkter kontinuerligt kan uppdateras och förbättras.


KOMMA I KONTAKT
Skicka ett meddelande till oss
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd
::: Senaste nyheterna :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Aluminiumsvetsning ser ganska okomplicerad ut på avstånd. Materialet är lätt, lätt att forma och dyker upp överallt i strukturer där vikt och korrosion...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
På avstånd ser vi att det är enkelt ut - mata tråden, slå bågen, flytta längs sömmen. Kliv in på ett riktigt produktionsgolv, men du kommer att märka h...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
En svetsare som står vid en bänk och stirrar på tre spolar av aluminiumtråd som alla ser nästan identiska ut, vet exakt hur förvirrande val av fyllmede...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
En svetsare som går tillbaka från en färdig aluminiumfog, bara för att hitta porer utspridda över pärlan eller en hårfästespricka som löper längs tån, ...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Kvalitetskontroll av aluminiumsvetstråd: där de flesta svetsproblem faktiskt börjar En tillverkarsvetsning 5083 marin platta börjar se porosit...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Två splar av svetstråd kan bära samma legeringsbeteckning, samma diameter på etiketten och samma AWS-klassificering, men den ena löper smidigt genom...
Branschinformationsförlängning
Mer information om ER1100 aluminiumsvetstråd
ER1100 aluminiumsvetstråd – fyllmedel med hög renhet för ledningsförmåga och korrosionsbeständighet
Som en Er1100 Aluminium Welding Wire.html tillverkare , matchar vi produktkonfigurationen till applikationen, driftgränser, gränssnitt och acceptanskriterier som definieras för varje projekt.
Hangzhou Kunli Welding Materials Co., Ltd. är en Kina-baserad tillverkare och leverantör av ER1100 aluminiumsvetstråd, konstruerad för applikationer där elektrisk ledningsförmåga, korrosionsbeständighet och anodiserad färgmatchning är avgörande. Med över 20 års erfarenhet av produktion av aluminiumlegeringar levererar vi denna kommersiella renhet till tillverkare, OEM och distributörer över hela världen.
Vår ER1100 tråd uppfyller AWS A5.10 och ISO 18273 standarder, med en minsta aluminiumhalt på 99,0 %. Den finns i MIG-spolar, raka TIG-stänger, spolar och trummor, konfigurerade efter din svetsprocess och produktionsvolym.
Produktöversikt
ER1100 är en tillsatsmetall i 1xxx-serien med en nominell sammansättning av 99,0 % aluminium. Den är konstruerad för gasmetallbågsvetsning (GMAW/MIG) och gasvolframbågsvetsning (GTAW/TIG) av 1000-seriens aluminiumlegeringar, inklusive 1100, 1050 och 1060. Tråden är precisionsrakad och kemiskt renad för att ta bort ytoxider och smörjmedel, och garanterar minimala porösa egenskaper.
Nyckelegenskaper inkluderar ett smältområde på 643–657°C, densitet på 2,71 g/cm³ och elektrisk ledningsförmåga på cirka 62 % IACS. Dessa egenskaper gör den idealisk för värmeväxlare, elektriska samlingsskenor, kemikalielagringstankar och arkitektonisk inredning.
Applikationer och Fit
ER1100 är det föredragna fyllmedlet för sammanfogning av legeringar i 1xxx-serien i industrier där renhet och konduktivitet är av största vikt. Typiska tillämpningar inkluderar:
- Elektrisk: Samlingsskenor, kontakter, kondensatorfolier, transformatorlindningar – där hög ledningsförmåga är avgörande.
- Kemisk bearbetning: Förvaringstankar, rörledningar, livsmedelsutrustning – drar nytta av utmärkt korrosionsbeständighet mot organiska syror och salter.
- Värmeväxling: Kylare, kylflänsar, HVAC-komponenter – utnyttjar värmeledningsförmågan.
- Arkitektonisk: Dekorativa paneler, extruderade profiler, anodiserad trim – där färgmatchning efter anodisering krävs.
För svetsning av elbatterier erbjuder ER1100 hög duktilitet och minimal intermetallisk bildning, vilket minskar sprödheten i tunna aluminiumstrukturer.
Specifikationer och efterlevnad
| Egendom | Värde |
|---|---|
| Typ av legering | 1xxx-serien (kommersiell renhet) |
| Aluminiuminnehåll | ≥ 99,0 % |
| Standarder | AWS A5.10, ISO 18273, GB/T 10850 |
| Smältområde | 643–657°C |
| Densitet | 2,71 g/cm³ |
| Konduktivitet | 62 % IACS |
Gränser för kemisk sammansättning (vikt%): Al ≥99,0, Cu ≤0,05, Si ≤0,10, Fe ≤0,20, Zn ≤0,05, ochra ≤0,15 totalt. Dessa gränser säkerställer konsekvent svetskvalitet och korrosionsprestanda.
Tillgängliga konfigurationer
Vi levererar ER1100 i flera former för att matcha din svetsprocess och produktionskrav:
- MIG tråd: Diametrar 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm; spolvikter 0,5, 2, 5, 6, 7, 9 kg.
- TIG-stavar: Diametrar 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm; längder 1000 mm; buntar 5, 10, 20 kg.
- Spolar: Diametrar 2,4, 3,0, 3,2, 4,0 mm; vikt 8–15 kg.
- Trummor: Diametrar 0,8, 0,9, 1,0, 1,2, 1,6 mm; vikt 40, 80 kg.
Standardförpackningen inkluderar D200 (2 kg), D300 (7 kg) och K415 (50 kg) spolar. Anpassade diametrar och förpackningar är tillgängliga för OEM/ODM-projekt.
Svetsprestanda och skyddsgas
För MIG-svetsning, använd 100 % argon med en minsta renhet på 99,996 %. För tjockare sektioner förbättrar argon-heliumblandningar penetration och vätning. Trådens rena yta säkerställer en stabil båge och låga stänk.
På grund av den mjuka naturen hos rent aluminium, kräver utfodring U-spår drivrullar och teflonfoder för att förhindra fågelhäckning. Vi rekommenderar att du använder ett push-pull-system för långa rörlängder.
Kvalitetssäkring och testning
Vår fabrik är ISO9001, ISO14000 och ISO18001 certifierad. Vi driver ett testlabb utrustat med SHIMADZU PDA 5500 optisk emissionsspektrograf, metallografiskt mikroskop, spänningstestare och svetsrobotar (OTC A-V6, Panasonic YD-400GE) för att verifiera kemisk sammansättning, mekaniska egenskaper och svetsbarhet.
Varje produktionsparti testas för sammansättning och mekanisk prestanda. Vi tillhandahåller materialprovningscertifikat på begäran.
Information vi använder för att konfigurera din lösning
För att förbereda en exakt offert och konfiguration behöver vi följande projektdetaljer:
- Svetsprocess (MIG eller TIG) och basmateriallegering
- Tråddiameter och förpackningspreferens (spole, spole, trumma)
- Erforderlig kvantitet per order och årsvolym
- Alla specifika standarder eller certifieringar (t.ex. AWS, ISO, kundspecifika)
- Leveransdestination och Incoterms preferens
Vårt ingenjörsteam kommer att bekräfta lämplig legering, diameter och förpackning för att matcha din applikation.
Förvaring och hantering
Förvara ER1100 i original vakuumförseglad förpackning vid 10–35°C med en relativ luftfuktighet under 55 %. Öppnade spolar ska användas inom 96 timmar. För längre förvaring, använd ett uppvärmt skåp vid 35–45°C. Undvik exponering för oljedimma, slipdamm eller kemiska ångor.
Relaterade produkter
Utforska våra andra tillsatsmetaller i aluminium: ER4043 Silikonaluminiumsvetstråd , ER4047 MIG-svetstråd i aluminium , and ER5356 Aluminiumsvetstråd . För hela sortimentet, besök vår kategori för aluminiumsvetstråd.
Vanliga frågor
Vilka grundmaterial kan ER1100 svetsa?
ER1100 är designad för 1xxx-seriens legeringar (1100, 1050, 1060) och kan sammanfoga aluminium med sig själv där hög renhet och konduktivitet krävs.
Kräver ER1100 speciell skyddsgas?
100 % argon (99,996 % renhet) rekommenderas. För tjockare sektioner förbättrar argon-heliumblandningar penetrationen.
Kan ER1100 anodiseras efter svetsning?
Ja, dess sammansättning med hög renhet ger utmärkt färgmatchning under anodisering efter svetsning.
Vad orsakar porositet vid svetsning med ER1100?
Porositet beror vanligtvis på fukt på tråden, orent basmaterial eller otillräcklig gastäckning. Förvara tråd under 55 % luftfuktighet och säkerställ korrekt gasflöde.
Vilka förpackningsalternativ finns tillgängliga?
Vi erbjuder spolar (2–9 kg), spolar (8–15 kg) och trummor (40–80 kg). Anpassad förpackning är tillgänglig för OEM-beställningar.

SNABBLÄNKAR
PRODUKT
KONTAKTA OSS
-
Jianpu Road nr 2 Puyang Town Xiaoshan District Hangzhou Zhejiang Kina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
