


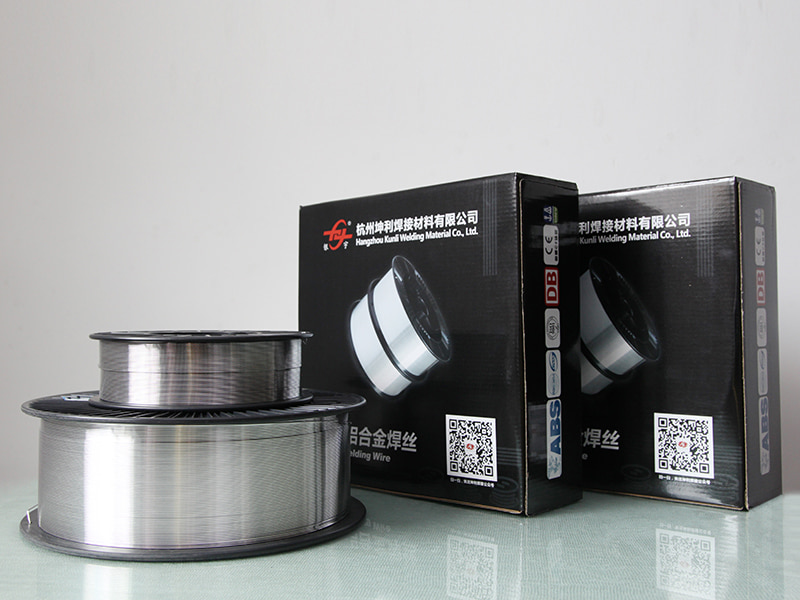
Svetstråd av aluminium
ER5154 Al-Mg legeringstråd
Klass 5154, Al-Mg legeringstråd används för att fläta in koaxialkabel för skärmning, med dess goda prestanda.
Huvudapplikation: flexibel koaxialkabel, en mängd olika ljud- och videokablar, fordonssignalkabel, nätverkskabel, dataöverföringskabel och så vidare.
E-mail: rich@chinayinyu.com
Kontakta oss
Produktbeskrivning
Al-Mg4,5Mn
ER5154 Aluminiumsvetstråd
Magnesium-Mangan System | Marin & strukturell kvalitet
3,1–3,9 %
Magnesium
0,15–0,5 %
Mangan
275-320 MPa
Dragområde
ER5154 är en magnesium-manganlegerad fyllnadsmetall som innehåller 3,1 % till 3,9 % magnesium med kontrollerad mangantillsats på 0,15 % till 0,5 %. Denna sammansättning ger högre svetshållfasthet jämfört med alternativen ER4043 eller ER5356 vid sammanfogning av 5xxx-seriens basmaterial. Manganhalten förfinar kornstrukturen i svetsavlagringen, vilket förbättrar duktiliteten och motståndskraften mot utmattning. ER5154 bibehåller mekaniska egenskaper vid drifttemperaturer från -196°C till 65°C, vilket stöder kryogena och marina tillämpningar. Legeringssystemet uppvisar naturlig åldringsstabilitet utan krav på värmebehandling.
Solidus: 570°C
Liquidus: 640°C
Förlängning: 16-20%
Hårdhet: 75-85 HB
Tekniskt prestandaramverk
M
Hållfasthet efter svetsning
Magnesium-mangan-kombinationen bibehåller 90-95 % av basmetallens draghållfasthet i svetsat tillstånd. Ingen artificiell åldring efter svetsning krävs för strukturella applikationer.
C
Korrosionsbeständighetsprofil
Passiv oxidlagerstabilitet i saltspraytestning överstiger 2000 timmar enligt ASTM B117. Motståndskraft mot intergranulära angrepp i kloridmiljöer jämförbara med 5154 baslegering.
T
Termisk stabilitet
Behållning av mekaniska egenskaper vid förhöjda temperaturer (150°C i 1000 timmar) visar mindre än 8 % minskning av den slutliga draghållfastheten.
W
Svetsmetall sundhet
Kontrollerat väteinnehåll under 0,12 ml per 100 g aluminium ger röntgenkvalitetssvetsar av klass I utan mittlinjeporositet eller mikrosprickor.
specifikationsdata
Diametererbjudande
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
0 / -0,008 mm tolerans
Ytskick
Precisionsrakad ultraljudsavfettning
Resterande smörjmedel: Under 0,003 g/kg
Förpackningssystem
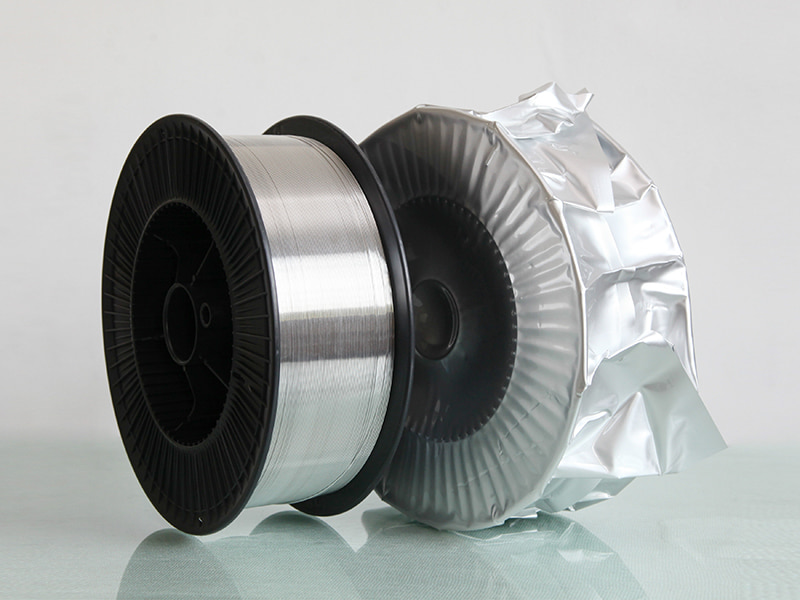
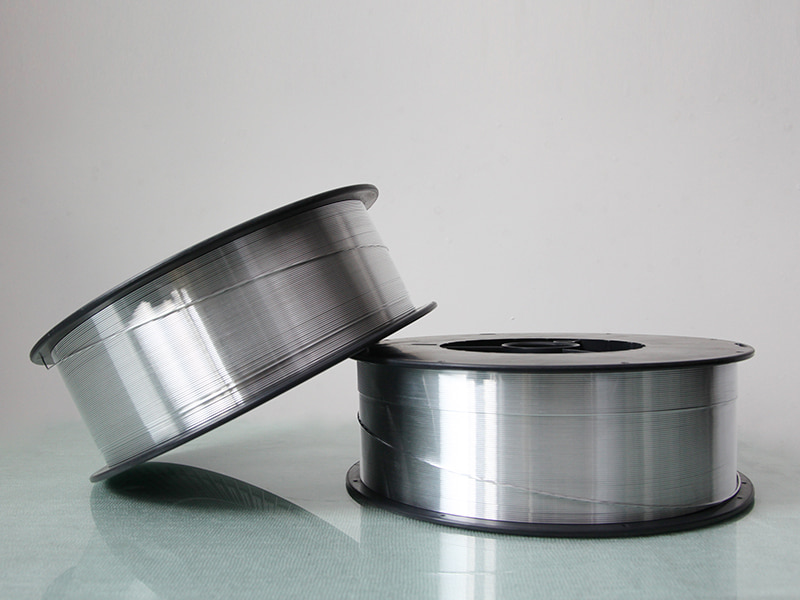
D300 plastspole (7kg) · K355 trumma (50kg) · Pay-off bin (200kg)
Lagerlindad med omvänd böjkontroll
Certifiering
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · ABS Marine Approval
DNV-GL typgodkänd
Skärmningskrav
100 % argon (10-25 l/min) eller Ar-He-blandning (75/25)
Daggpunkt under -40°C
Fältapplikationskatalog
Marin konstruktion
Svetsade fartygsskrov av aluminium, överbyggnadspaneler, fartyg för överföring av besättningar till havs, tillverkning av LNG-lasttankar
Kryogen utrustning
Lagringstankar för flytande naturgas, transportkärl för syre/kväve, kemiska processlinjer för låg temperatur
Tung transport
Tankvagnssläp i aluminium, rälsvagnar med tratt, lastbilskarosser, containerchassikomponenter
Strukturell svetsning
Brodäck, kranbommar, modulära byggsystem, seismiska eftermonteringskomponenter
Försvarssystem
Pansarfordonsskrov, örlogsfartygsbeslag, missilkapselenheter, taktiska bromoduler
Svetsning och felsökning
Parameterval
För 1,2 mm diameter tråd: spänning 20-24V, ström 120-180A, trådmatningshastighet 4,5-7,5 m/min. Håll kontaktspetsen till arbetsavståndet 12-18 mm. Använd pushteknik med 10-15 graders rörelsevinkel.
Gemensam förberedelse
Ta bort ytoxid från svetszonen med en borste av rostfritt stål avsedd för aluminium. Rengör med aceton för att eliminera kolväterester. För plåttjocklek över 8 mm, förvärm till 100-120°C för att minska kylningshastigheten.
Porositetskontroll
Kontrollera skyddsgasslangen för läckor. Verifiera gasflödet med rotameter. Förvara tråden i en fuktighetskontrollerad miljö under 55 % relativ luftfuktighet. Byt ut kontaktspetsen om hålet är slitet mer än 0,1 mm överdimensionerat.
Förebyggande av sprickbildning
Undvik konkava vulstprofiler genom att upprätthålla tillräcklig trådmatning. För fastspända fogar, sänk mellangångstemperaturen under 150°C. Använd bakstegssvetssekvens för långa sömsmontage.
Bågstabilitetsproblem
Inspektera drivrullens spårs skick. Byt ut teflonfoder efter 150 kg trådförbrukning. Kontrollera elektriska anslutningar vid arbetsklämma och brännare. Använd pulsvågform för vertikala svetspositioner.
Eftersvetsinspektion
Utför färgpenetranttestning för ytsprickor. Ultraljudsundersökning för inre defekter. Genomför böjtester enligt AWS B4.0-specifikationer för procedurkvalificering.
⛭
Direktiv för leveranskedja och lagring
Ta emot inspektion
Verifiera spolens skick och vakuumtätningens integritet. Kontrollera batchcertifikat för kemisk analys och mekaniska testresultat. Avvisa alla förpackningar som visar fuktinträngning eller fysisk skada.
Lagervillkor
Förvara vid 10-30°C med luftfuktighetsintervall 30-55%. Håll ett avstånd på 1m från ytterväggar. Undvik att staplingshöjden överstiger 4 pallar. Använd först in-först-ut lagerrotation.
Hållbarhetshantering
Oöppnad förpackning: 36 månader från tillverkningsdatum. Öppnade spolar: använd inom 120 timmar vid förvaring i verkstadsmiljö. För långvariga delspolar, använd torrskåp vid 35-45°C.
Hanteringsprotokoll
Använd rena bomullshandskar när du laddar tråd i mataren. Förhindra kontakt med olja, fett eller kylvätskedimma. Ställ inte spolar på smutsiga verkstadsgolv. Lämna tillbaka skyddskåpan efter varje skift.
Alla tekniska data representerar typiska värden som erhållits från kontrollerade laboratorietester. Den faktiska prestandan beror på specifika svetsparametrar, grundmaterialets tillstånd, foggeometrin och operatörens skicklighetsnivå. Mekaniska egenskaper bör verifieras genom procedurkvalifikationstestning.
ER5154 Al-Mg legeringstråd
Kommer från Kina,
Marknadsföring till världen.
Hangzhou Kunli svetsmaterial Co., Ltd. är beläget i industriområdet Puyang Town,
Xiaoshan-distriktet, Hangzhou, Zhejiang-provinsen. Det är en högteknologisk och högpresteroche
Kina ER5154 Al-Mg legeringstråd tillverkare och
grossist- ER5154 Al-Mg legeringstråd leverantör. Företaget har mer än 20 års erfarenhet av produktion av aluminiumlegeringstråd, med internationell avancerad utrustning för tillverkning av svetstråd för aluminiumlegering, komplett testutrustning, stabil produktionsprocess och strikt kvalitetskontrollsystem. Den högpresterande OEM/ODM ER5154 Al-Mg legeringstråd producerad av företaget har framgångsrikt klarat ett antal internationella auktoritativa certifieringar, såsom DB, CE, ABS, DNV, CCS, etc.,. Vi har mer än 200MT produktionskapacitet per månad och 50% exporterades till över 30 länder som USA, Mexiko, Sydostasien, Japan, Korea, Australien, Nya Zeeland och etc.

-

30+
ANVÄNDS INOM TUNGINDUSTRISTEKNIKSEKTORN
-

35
ÅRS ERFARENHET AV FORSKNING OCH UTVECKLING
-

200+
KOOPERATIVA STORSKALIGA FOU-INSTITUTIONER
-

20+
GLOBAL HANDEL LÄNDER OCH REGIONER
Kommer från Kina,
Marknadsföring till världen.
Mer än 90 % av våra fältoperatörer har professionell och teknisk utbildningsbakgrund och har många års erfarenhet av utrustningsbearbetning och montering. Det är just på grund av detta enade, hängivna, banbrytande, skickliga och erfarna team som företagets teknologi och produkter kontinuerligt kan uppdateras och förbättras.


KOMMA I KONTAKT
Skicka ett meddelande till oss
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd
::: Senaste nyheterna :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Aluminiumsvetsning ser ganska okomplicerad ut på avstånd. Materialet är lätt, lätt att forma och dyker upp överallt i strukturer där vikt och korrosion...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
På avstånd ser vi att det är enkelt ut - mata tråden, slå bågen, flytta längs sömmen. Kliv in på ett riktigt produktionsgolv, men du kommer att märka h...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
En svetsare som står vid en bänk och stirrar på tre spolar av aluminiumtråd som alla ser nästan identiska ut, vet exakt hur förvirrande val av fyllmede...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
En svetsare som går tillbaka från en färdig aluminiumfog, bara för att hitta porer utspridda över pärlan eller en hårfästespricka som löper längs tån, ...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Kvalitetskontroll av aluminiumsvetstråd: där de flesta svetsproblem faktiskt börjar En tillverkarsvetsning 5083 marin platta börjar se porosit...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Två splar av svetstråd kan bära samma legeringsbeteckning, samma diameter på etiketten och samma AWS-klassificering, men den ena löper smidigt genom...
Branschinformationsförlängning
Mer information om ER5154 Al-Mg legeringstråd
ER5154 Al-Mg Alloy Wire – Precisionsfyllmedel för marin, kryogen och strukturell svetsning
Som en Er5154 Almg Alloy Wire.html tillverkare , matchar vi produktkonfigurationen till applikationen, driftgränser, gränssnitt och acceptanskriterier som definieras för varje projekt.
Hangzhou Kunli Welding Materials Co., Ltd. är en högteknologisk tillverkare och leverantör av ER5154 Al-Mg legeringstråd, konstruerad för krävande applikationer där styrka, korrosionsbeständighet och svetsintegritet inte är förhandlingsbara. Med över 20 års erfarenhet av produktion av aluminiumlegeringar, levererar vi denna magnesium-mangan tillsatsmetall till skeppsvarv, tillverkare av kryogen utrustning, tillverkare av tunga transporter och konstruktionsstålentreprenörer över hela världen.
Vår ER5154 tråd uppfyller AWS A5.10 och ISO 18273 S Al 5154 standarder, med certifieringar inklusive DB, CE, ABS, DNV och CCS. Vi producerar mer än 200 ton per månad och exporterar 50 % till över 30 länder. Som en Grossist ER5154 Al-Mg Alloy Wire Factory , kombinerar vi avancerad tillverkning med strikt kvalitetskontroll för att leverera konsekvent batch-till-batch-prestanda.
Produktöversikt
ER5154 är en magnesium-manganlegerad fyllnadsmetall som innehåller 3,1 % till 3,9 % magnesium med kontrollerad mangantillsats på 0,15 % till 0,5 %. Denna sammansättning ger högre svetshållfasthet jämfört med ER4043 eller ER5356 vid sammanfogning av 5xxx-seriens basmaterial. Manganhalten förfinar kornstrukturen i svetsavlagringen, vilket förbättrar duktiliteten och utmattningsbeständigheten. ER5154 bibehåller mekaniska egenskaper vid drifttemperaturer från -196°C till 65°C, vilket stöder kryogena och marina tillämpningar. Legeringssystemet uppvisar naturlig åldringsstabilitet utan krav på värmebehandling.
Nyckelspecifikationer
| Egendom | Värde |
|---|---|
| Magnesium (Mg) | 3,1 % – 3,9 % |
| Mangan (Mn) | 0,15 % – 0,5 % |
| Dragområde | 275 – 320 MPa |
| Förlängning | 16 – 20 % |
| Hårdhet | 75 – 85 HB |
| Solidus / Liquidus | 570°C / 640°C |
| Diametererbjudande | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm ( 0 / -0,008 mm) |
| Ytskick | Precisionsrakad ultraljudsavfettning; kvarvarande smörjmedel under 0,003 g/kg |
| Förpackning | D300 plastspole (7 kg), K355 trumma (50 kg), betalningskärl (200 kg) |
| Certifieringar | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Application Fit
ER5154 är designad för svetsning av aluminiumlegeringar i 5xxx-serien, särskilt i miljöer där korrosionsbeständighet och lågtemperaturseghet är kritiska. Dess magnesiuminnehåll är optimerat för att förhindra sensibilisering och intergranulär korrosion, vilket gör det till ett föredraget val för marina och offshore-strukturer.
- Marin konstruktion: Svetsade aluminiumskeppsskrov, överbyggnadspaneler, offshore fartyg för besättningsöverföring, tillverkning av LNG-lasttankar.
- Kryogen utrustning: Lagringstankar för flytande naturgas, transportkärl för syre/kväve, kemiska processlinjer för låg temperatur.
- Tung transport: Tankvagnssläp i aluminium, rälsvagnar, lastbilskarosser, containerchassikomponenter.
- Strukturell svetsning: Brodäck, kranbommar, modulära byggsystem, seismiska eftermonteringskomponenter.
- Försvarssystem: Pansarfordonsskrov, örlogsfartygsbeslag, missilkapselenheter, taktiska bromoduler.
Tekniskt prestandaramverk
- Hållfasthet efter svetsning: Bibehåller 90-95 % av basmetallens draghållfasthet i svetsat tillstånd; ingen konstgjord åldring efter svetsning krävs.
- Korrosionsbeständighetsprofil: Passiv oxidlagerstabilitet vid saltspraytestning överstiger 2000 timmar enligt ASTM B117; motstånd mot intergranulära angrepp i kloridmiljöer jämförbara med 5154 baslegering.
- Termisk stabilitet: Behållning av mekaniska egenskaper vid förhöjda temperaturer (150°C i 1000 timmar) visar mindre än 8 % minskning av den slutliga draghållfastheten.
- Svetsmetall sundhet: Kontrollerat väteinnehåll under 0,12 ml per 100 g aluminium ger röntgenkvalitetssvetsar av klass I utan mittlinjeporositet eller mikrosprickor.
Svetsning och felsökning
För tråd med diametern 1,2 mm är typiska parametrar spänning 20-24V, ström 120-180A, trådmatningshastighet 4,5-7,5 m/min. Håll kontaktspetsen till arbetsavståndet 12-18 mm. Använd pushteknik med 10-15 graders rörelsevinkel.
Gemensam förberedelse: Ta bort ytoxid från svetszonen med en borste av rostfritt stål avsedd för aluminium. Rengör med aceton för att eliminera kolväterester. För plåttjocklek över 8 mm, förvärm till 100-120°C för att minska kylningshastigheten.
Porositetskontroll: Kontrollera skyddsgasslangen för läckor. Verifiera gasflödet med rotameter. Förvara tråden i en fuktighetskontrollerad miljö under 55 % relativ luftfuktighet. Byt ut kontaktspetsen om hålet är slitet mer än 0,1 mm överdimensionerat.
Förebyggande av sprickbildning: Undvik konkava vulstprofiler genom att upprätthålla tillräcklig trådmatning. För fastspända fogar, sänk mellangångstemperaturen under 150°C. Använd bakstegssvetssekvens för långa sömsmontage.
Bågstabilitetsproblem: Inspektera drivrullens spårs skick. Byt ut teflonfoder efter 150 kg trådförbrukning. Kontrollera elektriska anslutningar vid arbetsklämma och brännare. Använd pulsvågform för vertikala svetspositioner.
Inspektion efter svetsning: Utför färgpenetranttestning för ytsprickor. Ultraljudsundersökning för inre defekter. Genomför böjtester enligt AWS B4.0-specifikationer för procedurkvalificering.
Direktiv för leveranskedja och lagring
Ta emot inspektion: Verifiera spolens skick och vakuumtätningens integritet. Kontrollera batchcertifikat för kemisk analys och mekaniska testresultat. Avvisa alla förpackningar som visar fuktinträngning eller fysisk skada.
Lagervillkor: Förvara vid 10-30°C med luftfuktighetsintervall 30-55%. Håll ett avstånd på 1m från ytterväggar. Undvik att staplingshöjden överstiger 4 pallar. Använd först in-först-ut lagerrotation.
Hållbarhetshantering: Oöppnad förpackning: 36 månader från tillverkningsdatum. Öppnade spolar: använd inom 120 timmar vid förvaring i verkstadsmiljö. För långvariga delspolar, använd torrskåp vid 35-45°C.
Hanteringsprotokoll: Använd rena bomullshandskar när du laddar tråd i mataren. Förhindra kontakt med olja, fett eller kylvätskedimma. Ställ inte spolar på smutsiga verkstadsgolv. Lämna tillbaka skyddskåpan efter varje skift.
Kvalitetssäkring och efterlevnad
Vår tillverkningsanläggning är utrustad med internationellt avancerade produktionslinjer och ett komplett testlaboratorium, inklusive SHIMADZU PDA 5500-optisk emissionsspektrograf, LEICA DM2550 metallografiskt mikroskop och OTC A-V6 svetsrobotsystem. Varje batch genomgår kemisk sammansättningsanalys, mekanisk testning och verifiering av svetsprestanda för att säkerställa överensstämmelse med AWS A5.10 och ISO 18273.
Vi har certifieringar inklusive DB, CE, ABS, DNV och CCS, och vårt kvalitetsledningssystem är ISO9001, ISO14000 och ISO18001 certifierat. Vårt nära samarbete med Beijing Nonferrous Metals Research Institute och Central South University stödjer kontinuerlig legeringsutveckling och processoptimering.
Information vi använder för att konfigurera din lösning
För att förbereda en exakt offert och produktkonfiguration behöver vi följande projektdetaljer:
- Basmaterialkvalitet och tjocklek
- Svetsprocess (MIG, TIG eller automatiserad)
- Erforderlig diameter och förpackningspreferens
- Applikationsmiljö (marin, kryogen, strukturell, etc.)
- Produktionsvolym och leveransschema
- Eventuella specifika krav på certifiering eller dokumentation
Vårt ingenjörsteam kommer att rekommendera den optimala trådkvaliteten och förpackningen för att matcha dina svetsparametrar och kvalitetsstandarder.
Relaterade produkter
Utforska hela vårt sortiment av aluminiumsvetstrådar för att hitta rätt matchning för din applikation:
- Aluminiumsvetstråd ER5356 – Högre magnesium för ökad styrka
- Aluminiumsvetstråd ER5183 – För 5xxx-serien med förbättrad seghet
- Aluminiumsvetstråd ER5087 – Höghållfast fyllmedel för marina strukturer
- ER4043 Silikonaluminiumsvetstråd – För 6xxx-serien och reparation av gjutning
Vanliga frågor
Vad är skillnaden mellan ER5154 och ER5356?
ER5154 har lägre magnesium (3,1-3,9%) jämfört med ER5356 (4,5-5,5%), vilket ger överlägsen motståndskraft mot intergranulär korrosion och bättre stabilitet vid temperaturer över 65°C. ER5356 ger högre draghållfasthet men är mer mottaglig för sensibilisering i marina miljöer.
Kan ER5154 användas för kryogena applikationer?
Ja, ER5154 bibehåller mekaniska egenskaper ner till -196°C, vilket gör den lämplig för LNG-tankar och annan kryogen utrustning. Dess seghet vid låg temperatur och korrosionsbeständighet är viktiga fördelar.
Vilka förpackningsalternativ finns tillgängliga?
Vi erbjuder D300 plastspolar (7 kg), K355 trummor (50 kg) och betalningskärl (200 kg). Skräddarsydda förpackningar kan ordnas utifrån dina produktionsbehov.
Hur säkerställer du jämn kvalitet?
Varje batch testas i vårt interna laboratorium för kemisk sammansättning, mekaniska egenskaper och svetsprestanda. Vi har också strikt processkontroll och spårbarhet från råvara till färdig produkt.
Vad är den typiska ledtiden?
Ledtiden beror på orderkvantitet och specifikationer. För standardstorlekar och förpackningar skickar vi normalt inom 2-3 veckor efter orderbekräftelse. Kontakta oss för specifika ledtider.

SNABBLÄNKAR
PRODUKT
KONTAKTA OSS
-
Jianpu Road nr 2 Puyang Town Xiaoshan District Hangzhou Zhejiang Kina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
