
Varför fungerar aluminiumsvetstråd ER5183 bh på 5083
När aluminiumdelar behöver fogas har spackletråden en direkt koppling till hur den färdiga fogen blir bättre. Valet är inte bara en fråga om att välja en tråd som kan smälta under svetsning. Oädelmetallens sammansättning, fogens skick, svetsprocessen och hur tråden hanterar inom användning kan alla påverka resultatet.
Detta är särskilt relevant när man arbetar med 5083 aluminium. Det är allmänt förknippat med applikationer där styrka och motståndskraft mot korrosion spelar roll, så fyllnadsmaterialet måste passa basmetallens egenskaper. Aluminiumsvetstråd ER5183 anses allmänt för denna typ av arbete eftersom dess sammansättning är lämplig för aluminiumlegeringar med relativt hög magnesiumhalt.
Relationen mellan tillsatsråden och 5083 är därför mer än en enkel produkt-till-produkt-matchning. Materialsammansättning, tråddiameter, skärmningsförhållanden, ytrenhet, lagring och produktionskontroll kan alla påverka svetsprocessen. Att titta på dessa faktorer tillsammans ger en tydlig bild av varför ER5183 används med 5083 och vad som kan påverka dess prestanda under tillverkningen.
Vad gör ER5183 lämplig för 5083 aluminiumsvetsning
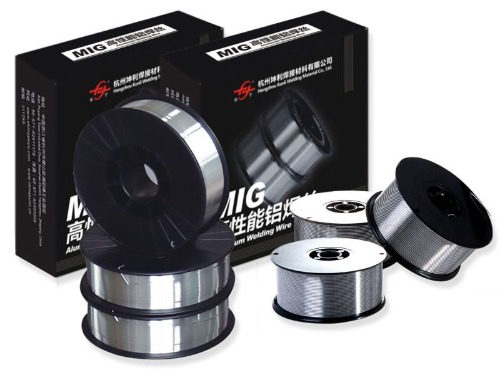
Kopplingen mellan ER5183 och 5083 börjar med deras materialegenskaper. Båda är aluminiumlegeringar förknippade med magnesium som ett viktigt legeringselement. Detta gör tillsatsmaterialet kompatibelt med de allmänna kraven för svetsning av högmagnesiumaluminium.
En tillsatsråd behöver bilda en svetsmetall som fungerar med den omgivande basmetallen. Om fyllmedelssammansättningen är dåligt matchad, kanske den färdiga fogen inte ger de egenskaper som förväntas av originalmaterialet. För 5083 hjälper valet av ett magnesiumhaltigt fyllmedel till att upprätthålla ett lämpligt förhållande mellan svetsområdet och modermaterialet.
Det finns flera faktorer som tar hänsyn till när du bedömer denna matchning:
| Omtanke | Varför det spelar roll |
| Basmetallsammansättning | Påverkar valet av tillsatsmaterial |
| Magnesiumhalt | Påverkar svetsmetallens egenskaper |
| Korrosionsmiljö | Kan påverka valet av fyllmedel |
| Fogkrav | Påverka svetsmetod och materialval |
| Ytans skick | Kan påverka svetskonsistensen |
En annan poäng är att svetsning förändrar materialet lokalt. Området runt fogen upplever uppvärmning, smältning och kylning, så svetsmetallen bättre sig inte bara som en orörd del av basmetallen. Att välja ett fyllmedel med en kompatibel sammansättning hjälper till att minska onödiga skillnader mellan svetsen och det omgivande aluminiumet.
Av denna anledning förknippas aluminiumsvetstråd ER5183 ofta med 5083-svetsning där egenskaperna hos den färdiga fogen måste förbli kompatibla med basmaterialets egenskaper.
Hur påverkar magnesiuminnehåll ER5183 svetsprestanda
Magnesium har en viktig roll i beteendet hos aluminium-magnesiumlegeringar. I en tillsatstråd påverkar dess närvaroegenskaper hos metallen som bildas i svetsområdet.
Mängden magnesium kan inte ses separat från resten av legeringskompositionen. En svetsråd tillverkas med ett definierat materialområde så att dess beteende förblir konsekvent från en batch till en annan. Förändringar i sammansättningen kan påverka hur den smälta metallen bättre sig samt egenskaper hos den kylda svetsen.
För ER518 bidrar magnesium till de egenskaper som förväntas av ett fyllmedel designat för aluminiumlegeringar med hög magnesiumhalt. Detta är en anledning till att det övervägs när man svetsar material som 5083.
Men att tillsätta eller kontrollera magnesium handlar inte bara om att öka ett element. Den övergripande balansen av legeringen har betydelse. Andra element och föroreningar kan också påverka tillståndet hos den färdiga tråden och svetsmetallen.
Under produktionen måste tillverkarna därför vara uppmärksammade på:
- Råvarukonsistens
- Legeringssammansättning
- Smält- och bearbetningsförhållanden
- Material renhet
- Slutligt trådtillstånd
Samma princip gäller vid svetsning. Om tillsatsråden är förorenad eller felaktigt hanterad, kanske dess avsedda materialegenskaper inte översätts till en konsekvent svetsprocess.
I praktiska termer hjälper magnesiums roll att förklara varför aluminiumsvetstråd ER5183 övervägs för 5083 snarare än att behandla alla aluminiumsvetstrådar som utbytbara material.
Varför spelar tråddiametern roll när du använder ER5183
Tråddiametern är en relativt enkel specifikation, men den kan påverka hur svetsprocessen styrs. En mindre eller större tråd bättre sig inte på exakt samma sätt när den matas genom svetsutrustning.
Den valda diametern är kopplad till svetsutrustning, fogdesign, materialtjocklek och arbetsposition. En tråd som inte är väl anpassad till installationen kan göra matning eller ljusbågskontroll svårare.
Tråddiameter kan påverka flera praktiska aspekter:
- Hur stadigt tråden matas
- Hur mycket tillsatsmaterial kommer in i fogen
- Hur operatören kontrollerar svetsen
- Hur lätt tråden passerar genom utrustningen
- Hur svetsinställningar behöver justeras
För aluminiumsvetsning förtjänar matningsförhållandena särskild uppmärksamhet eftersom aluminiumtråd är relativt mjuk. En dåligt anpassad matningsväg, för stort motstånd eller en olämplig kontaktkomponent kan påverka hur smidigt tråden som helst när det gäller svetsområdet.
Skicket på spolen har också betydelse. Om tråden lindas ojämnt eller skadas under hanteringen kan matningsproblem uppstå även när den nominella tråddiametern är lämplig.
Att välja diameter på aluminiumsvetstråd ER5183 bör därför betraktas tillsammans med svetsutrustningen och fogen snarare än som ett isolerat köpbeslut.
Hur påverkar skyddsgas- och svetsinställningar ER5183
När tillsatsråden och basmetallen väl har valts blir de omgivande svetsförhållandena viktiga. Aluminium reagerar lätt med den omgivande atmosfären vid uppvärmning, så svetsområdet behöver lämpligt skydd.
Skyddsgas hjälper till att separera det smälta svetsområdet från den omgivande luften. Om gastäckningen störs kan svetsen bli mer känslig för kontaminering. Gas, brännarens position, läckor, drag och tillståndet för gasleveransutrustningen kan alla påverka skyddet runt fogen.
Svetsinställningar måste också fungera tillsammans. Ström, spänning, trådmatning, färdhastighet och brännarens rörelse är inte oberoende kontroller. Att ändra en inställning kan ändra hur de andra bättre sig.
Till exempel, om tråden matas i en hastighet som inte matchar svetsförhållandena, kan ljusbågen bli instabil. Om brännaren rör sig för snabbt kan det hända att fogen inte får med värme eller fyllnadsmaterial. Att röra sig för långsamt kan skapa överdriven värme i det lokala området.
En konsekvent process beror på att man kontrollerar flera saker samtidigt:
- Svetsutrustningen är korrekt justerad.
- Skyddsgasen när svetsområdet utan avbrott.
- Tråden rör sig smidigt genom matningsbanan.
- Fogsytorna förbereds ordentligt.
- Facklans rörelse förblir någorlunda konsekvent.
Dessa spelar förhållanden eftersom aluminiumsvetstråd ER5183 inte kan kompensera för alla problem som skapas av olämpliga utrustningsinställningar eller dålig förberedelse av dimma.
Varför kan porositet uppstå med ER5183 aluminiumsvetstråd
Porositet är en av de frågor som kan väcka uppmärksamhet vid aluminiumsvetsning. Små gasfickor kan bildas i svetsmetallen när oönskad gas fastnar när det smälta materialet svalnar.
Fyllningstråden är bara en möjlig källa till problem. Fukt, olja, smuts, en oren basyta eller otillräcklig skärmning kan också bidra till problemet.
Den omgivande miljön bör därför beaktas när en porös svets uppstår. En tråd som har utsatts för kontaminering kan bete sig annorlunda än rent material. Detsamma gäller för basmetallen. Ytavlagringar kan komma in i svetsområdet och störa processen.
Gemensamma områden att inspektera inkluderar:
- Trådyta
- Basmetallyta
- Lagringsförhållanden
- Gasförsörjning
- Gasleveransutrustning
- Gemensam förberedelse
- Svetsrörelse
Porositet kan också kopplas till inkonsekventa svetsförhållanden. Plötsliga förändringar i gastäckningen eller brännarens position kan exponera det smälta svetsområdet för luft. Överdriven störning runt svetszonen kan ha en liknande effekt.
Istället för att tillskriva fyllnaden varje por är det mer användbart att kontrollera hela svetsmiljön. Detta tillvägagångssätt är särskilt relevant när man använder aluminiumsvetstråd ER5183 eftersom tråden, basmaterialet, utrustningen och omgivande förhållanden samverkar under svetsprocessen.
Kan ER5183 användas för andra aluminiumlegeringar
ER5183 är associerad med 5083, men dess användning är inte begränsad till en enda aluminiumlegering. Den mer användbara frågan är om fyllmedelssammansättningen är lämplig för den speciella basmetallen och kraven på den färdiga fogen.
Andra aluminium-magnesium-legeringar kan ha egenskaper som gör ett magnesiumhaltigt fyllmedel lämpligt. Men det faktum att två material båda är aluminiumlegeringar betyder inte automatiskt att de ska använda samma tillsatsråd.
När du överväger och annan legering måste flera punkter kontrolleras:
| Materiell hänsyn | Fråga att överväga |
| Legeringsfamilj | Är basmetallkompositionen kompatibel med fyllmedlet? |
| Gemensamt syfte | Vilka egenskaper krävs från det svetsade området? |
| Korrosionsförhållanden | Kommer fogen att utsättas för en krävande miljö? |
| Svetsmetod | Är fyller medlet lämpligt för den valda processen? |
| Tillverkningsförhållanden | Kan tråden matas och kontrolleras korrekt? |
Det är också här jämförelser mellan olika tillsatsmaterial blir användbara. Ett fyllmedel designat för en aluminiumlegeringsgrupp kan väljas av andra skäl än ett fyllmedel som är designat för en annan grupp.
Urvalet bör därför börja med basmetallen och fogkraven. Aluminiumsvetstråd ER5183 kan vara lämpliga i vissa situationer som involverar andra aluminiumlegeringar, men lämpliga bör övervägas från fall till fall snarare än antas utifrån legeringsnamnet enbart.
Hur ska ER5183 svetstråd förvaras och hanteras
Svetstrådens tillstånd innan den när svetsbrännaren kan påverka arbetsprocessen. Korrekt förvaring är därför en del av materialkontrollen snarare än ett problem som börjar först när svetsningen startar.
Tråden bör skyddas från fukt, damm, olja och andra föroreningar. Dess originalförpackning kan hjälpa till att skydda materialet under lagring, men hantering efter öppning är också viktigt.
Några grundläggande metoder kan hjälpa till att upprätthålla trådens skick:
- Förvara oanvänd tråd på en ren och torr förvaringsplats.
- Undvik att placera öppna spår där fukt kan samlas.
- Hantera tråden med ren utrustning.
- Håll tråden borta från oljor och andra föroreningar.
- Kontrollera spolen innan du placerar den på svetsutrustningen.
- Skydda delvis använt material när det inte används.
Förpackningsskador bör också uppmärksammas. Om en förpackning har öppnats, rivits sönder eller utsatts för olämpliga förhållanden, bör tråden kontrolleras före användning.
Förvaring är särskilt relevant för aluminiumsvetstråd ER5183 eftersom föroreningar kanske inte alltid är synliga med ett ögonkast. En tråd kan se användbar ut medan dess yttillstånd redan har förändrats.
Bra hantering ersätter inte korrekt svetsförberedelse, men det tar bort och undvikbar källa till variation från processen.
Vad kvalitetskontroller betyder för ER5183 svetstråd
Kvalitetskontrollen startar inom tråden levereras till en svetsoperation. Den färdiga produkten måste bibehålla en konsekvent materialsammansättning och fysiskt tillstånd så att den kan bearbetas och användas på ett förutsägbart sätt.
För tillverkare innebär kontroll av tråden mer än att titta på dess utseende. Produktionsprocessen behöver styrning i olika skeden, från råmaterial till formning, ytbehandling, lindning och förpackning.
Viktiga inspektionsområden kan vara:
| Kvalitetsområde | Vad är kontrollerat |
| Materialsammansättning | Konsistens hos legeringen |
| Tråddiameter | Regelbundenhet längs tråden |
| Ytans skick | Ren och lämplig yta |
| Trådform | Konsekvent formning och lindning |
| Utföringsvillkor | Smidig rörelse genom utrustning |
| Förpackning | Skydd under lagring och transport |
Tråddiametern förtjänar särskild uppmärksamhet eftersom små variationer kan påverka matningsbeteendet. Ytans skick är också viktigt eftersom rester eller föroreningar kan bli en källa till svetsproblem.
Spolning bör inte förbises. En korrekt formad spole gör att tråden kan lämna paketet på ett kontrollerat sätt. Ojämn lindning, skadad tråd eller dålig hantering kan skapa matningssvårigheter även när själva materialet uppfyller den avsedda sammansättningen.
För Aluminiumsvetstråd ER5183 , produktionsstyrning kopplar därför ihop flera steg som kan verka orelaterade till en början. Materialsammansättningen påverkar svetsmetallen, trådformningen påverkar matningen, yttillståndet påverkas och förpackningen påverkar hur materialet kommer fram till användningsstället.
Relationen mellan ER5183 och 5083 formas följaktligen av mer än själva fyllmedelslegeringen. Basmetallen, tillsatssammansättningen, trådens kondition, svetsuppsättningen, fogförberedelsen, lagringen och tillverkningskontrollerna har alla en del i att avgöra hur svetsprocessen bättre sig.
NEXT:Hur kontrollerar tillverkare av aluminiumsvetstråd trådkvaliteten
Relaterade produkter
-
 Visa mer
5154 Aluminiumlegeringssvetstråd
-
 Visa mer
ER4043 Silikonaluminiumsvetstråd
-
 Visa mer
ER4047 Aluminium Mig Svetstråd
-
 Visa mer
ER5154 Al-Mg legeringstråd
-
 Visa mer
ER5087 Magnesium Aluminium Svetstråd
-
 Visa mer
Aluminiumsvetstråd ER5183
-
 Visa mer
Aluminiumsvetstråd ER5356
-
 Visa mer
ER5554 Aluminiumsvetstråd
-
 Visa mer
ER5556 Aluminiumsvetstråd
-
 Visa mer
ER1100 aluminiumsvetstråd
-
 Visa mer
ER5754 Aluminiumsvetstråd
-
 Visa mer
ER2319 Aluminiumsvetstråd

